


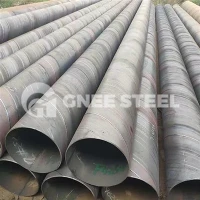

3PE-Rohr

GNEE-Service
Beratung vor dem Verkauf
Professionelle Ingenieure bieten Fachwissen zu Kettenrädern und professionelle Ratschläge zur Produktauswahl, zum Design, zur Installation und zur Wartung.
Kostenersparnis
Der One-Stop-Service hilft Ihnen, Produkte auszuwählen, die für Ihren Markt und Ihr Budget geeignet sind, Zeit zu sparen und eine Win-Win-Zusammenarbeit zu erreichen.
Stabile Lieferung
Wir organisieren Produktion und Versand entsprechend dem Zeitplan und der Dringlichkeit der Bestellung des Kunden und liefern pünktlich. Das Schnellversandsystem ermöglicht es Kunden, Produkte schnell zu erhalten.
Maßgebliche Inspektion
Professionelle Qualitätsprüfer führen bei jeder Produktcharge eine Qualitätsprüfung durch. Es stehen auch verlässliche Prüfberichte zur Verfügung.
Dienstleistungen zur Stahlrohrverarbeitung
Praktizieren Sie das Konzept der „gemeinsamen Entwicklung und des gemeinsamen Gewinns“.


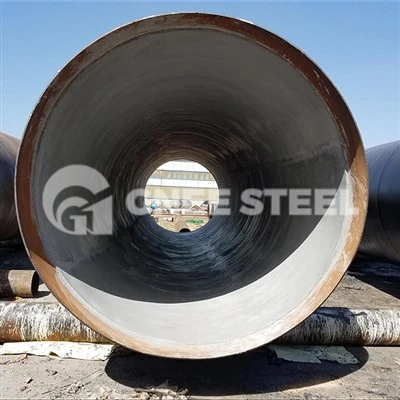


Was ist ein 3PE-Rohr?
3PE-Korrosionsschutzstahlrohre sind weitverbreitete Korrosionsschutzrohrleitungen mit sehr überlegener Korrosionsschutzleistung. Das Grundmaterial des 3PE-Korrosionsschutzstahlrohrs umfasst nahtlose Stahlrohre, Spiralstahlrohre und Stahlrohre mit geraden Nähten. Die anderen drei Schichten von Korrosionsschutzmaterialien bestehen aus Epoxidpulver, Klebstoff und Polyethylen.
Die dreischichtige Struktur einer Korrosionsschutzbeschichtung aus Polyethylen (3PE) mit guter Korrosionsbeständigkeit, Wasserdurchlässigkeit und mechanischen Eigenschaften usw. ist in der Erdölpipeline-Industrie weit verbreitet.
3PE-Rohre weisen eine hervorragende Korrosionsschutzleistung auf und ihre eigene Korrosionsschutzschicht ist untrennbar miteinander verbunden. Im Allgemeinen kann das gleiche Material des im Boden vergrabenen Rohrs nach einigen Jahren verrotten, während das korrosionsbeständige Stahlrohr dafür sorgen kann, dass es jahrzehntelang nicht verrottet. Der Schlüssel ist die Korrosionsschutzschicht.
Die Korrosionsschutzschicht aus Polyethylen ist in zwei Arten mit Zweischichtstruktur und Dreischichtstruktur unterteilt. Die untere Schicht der zweischichtigen Struktur ist eine Klebeschicht und die äußere Schicht ist eine Polyethylenschicht. Die untere Schicht der dreischichtigen Struktur besteht normalerweise aus einer Epoxid-Pulverbeschichtung, die mittlere Schicht ist eine Klebeschicht und die äußere Schicht ist eine Polyethylenschicht. GNEE weist Sie darauf hin, dass die Verwendung einer zweischichtigen Struktur aus einer Korrosionsschutzschicht aus Polyethylen für Rohrleitungen über DN500 nicht geeignet ist.
Dicke der Korrosionsschutzschicht
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
Vorteile von 3PE-Stahlrohren:
-
2PE- und 3PE-Korrosionsschutzrohre haben ein geringes Gewicht und eine starke Bindung.
-
Gleichmäßigkeit der Beschichtung, hohe Zähigkeit;
-
Starke Anti-Stress-Spaltung, hohe Schlagfestigkeit;
-
Hohe Dicht- und Isolierleistung;
-
Starke antichemische Korrosion und wasserdichte Leistung, Alterungsbeständigkeit;
-
Guter Umweltschutz, bequeme Wartung vor Ort;
-
Starke Stabilität; Lebensdauer von bis zu 50 Jahren oder mehr.

3PE-Korrosionsschutzverfahren für Rohre
(1) Vor der Verarbeitung sollte das Erscheinungsbild des Stahlrohrs von Facharbeitern Wurzel für Wurzel visuell beobachtet werden, wobei das Stahlrohr mit oder ohne schwerwiegende mechanische Schäden, schwere Haut, Risse, Vertiefungen und andere Defekte sein muss. Eine Inspektion unqualifizierter Stahlrohre kann nicht durchgeführt werden, und es ist nicht möglich, die Rücksendung zu kennzeichnen. Die Abnahme kann nur für den Bau verwendet werden.
(2) Spiralstahlrohr, wenn die Mündung der flachen Mündung ist, sollte eine rechtzeitige Rundungsreparatur durchgeführt werden, kann nicht repariert werden und sollte verschrottet werden.
(1) Zunächst wird das vor Korrosion zu schützende Stahlrohr mit dem Rohrgreifer zur oberen Rohrplattform der Arbeitslinie transportiert, und mit der Flammenheizvorrichtung wird die Außenfläche des Stahlrohrs vorgewärmt, um Feuchtigkeit, Öl und Verunreinigungen von der Oberfläche des Stahlrohrs zu entfernen. Die Heiztemperatur wird auf 40 bis 60 Grad geregelt, um die Qualität der Entzunderung der Oberfläche des Stahlrohrs zu verbessern.
(2) Stahlrohre werden mit einer Stahlrohr-Strahlmaschine entzundert, im Stahlrohr in den Strahlraum, mit einem Gummipolster oder einem dicken Schwamm aus Rohrstopfenstopfen an beiden Enden der Stahlrohrmündung (z. B. wird das Stahlrohr mit einem Rohrstopfen geliefert, um seine eigene Rohrstopfenblockierung zu verwenden), um zu verhindern, dass das Stahlrohr während des Entzunderungsprozesses in die Strahlkammer des Stahlstrahls fliegt, der in die Rohrmündung fliegt, um den Verlust von Stahlpillen zu reduzieren und gleichzeitig sicherzustellen, dass das Rohr Bei der Entfernung der Menge an Stahlpillen sollte das entzunderte Stahlrohr nach dem Kugelstrahlen das Niveau Sa2,5 erreichen, wie in GB/T8923-1988 „Rostgrad und Entzunderungsgrad von Stahloberflächen vor dem Lackieren“ festgelegt, und die Tiefe der Ankerkörnung auf der Oberfläche sollte gemäß den Anweisungen des Herstellers des Epoxidpulvers erfolgen.
(3) Nach der Oberflächenvorbehandlung sollten sämtlicher Rost, Öl, Oxidhaut usw. entfernt werden.
(4) Untersuchen Sie die Außenfläche des Stahlrohrs Wurzel für Wurzel und polieren Sie mit geeigneten Methoden die Oberflächenfehler, die zu Beschichtungsleckstellen führen können. Die Wandstärke nach dem Polieren sollte nicht unter dem angegebenen Wert liegen. Das Stahlrohr mit Mängeln muss zurückgewiesen oder repariert werden.
(5) Das Stahlrohr mit einwandfreier Entzunderungsqualität muss rechtzeitig vom Band genommen werden, um die Würfe im Rohr zu entfernen, und dann zur erneuten Entzunderung in die Produktionslinie zurückgebracht werden.
(1) Nachdem das Stahlrohr durch Kugelstrahlen entzundert wurde, wird vor dem nächsten Prozess des elektrostatischen Hochdrucksprühens von Epoxidpulver das Staubbehandlungsgerät verwendet, um die Sekundärbehandlung auf der Außenfläche des Stahlrohrs durchzuführen, um das restliche Rostpulver und den Staub auf der Außenfläche des Stahlrohrs zu entfernen. Die Epoxidpulverbeschichtung sollte innerhalb von 4 Stunden durchgeführt werden. Wenn mehr als 4 Stunden vergangen sind oder die Oberfläche des Stahlrohrs rostig zu sein scheint, muss die Oberflächenvorbehandlung erneut durchgeführt werden. Wenn die Oberfläche von Stahlrohren mit Feinstaub behandelt wird, sollte zuerst der Saugzugventilator am Staubentfernungsgerät und dann der Staubentfernungsmotor gestartet werden. Wenn die Produktion unterbrochen werden muss, muss zuerst die Stopptaste des Staubentfernungsmotors gedrückt werden, und dann sollte die Arbeit des Saugzuggebläses gestoppt werden.
(2) Reinigen Sie den Staub im Zyklonstaubsauger regelmäßig, um eine übermäßige Ansammlung zu vermeiden und die Staubentfernungswirkung zu beeinträchtigen.
(3) Der Betriebszustand des Saugzuggebläses sollte nach dem Starten des Feinstaubgeräts regelmäßig überprüft werden.
(4) Die Staubentfernungselektrode sollte planmäßig gewartet werden, um einen normalen Betrieb sicherzustellen.
(5) Bei der Korrosionsschutzproduktion sollte die Oberfläche des Stahlrohrs mindestens einmal pro Stunde auf Mikrostaubbehandlung überprüft werden.
(1) Das Stahlrohr sollte nach der Mikrostaubbehandlung vor der Epoxid-Pulverbeschichtung vorgewärmt werden, wobei zum Erhitzen des Stahlrohrs eine Mittelfrequenzmaschine mit konstanter Leistung KGPS-750uw verwendet wird. Die Vorwärmtemperatur muss mit der für die Epoxid-Pulverbeschichtung erforderlichen Temperatur übereinstimmen, der Höchstwert darf jedoch 275 Grad nicht überschreiten.
(2) Überprüfen Sie den Wasserstand des Mittelfrequenz-Umwälzbeckens und stellen Sie sicher, dass das Wasservolumen mindestens ~3 Kubikmeter beträgt. Starten Sie die Mittelfrequenz-Umwälzwasserpumpe, prüfen Sie, ob alle Umwälzwasserleitungen undicht sind oder nicht, und starten Sie die Mittelfrequenz-Gerätemaschine erst, wenn Sie sicher sind, dass alle Umwälzwasserleitungen in Ordnung sind.
(3) Verwenden Sie das Versuchsrohr, um den Ausgangsleistungswert der Mittelfrequenzheizung während der Produktion in der Betriebslinie entsprechend der Vorschubgeschwindigkeit von Stahlrohren unterschiedlichen Durchmessers und der vorgegebenen Heiztemperatur anzupassen und zu bestimmen.
(4) Durch den Einsatz fortschrittlicher Temperaturmessgeräte zur Messung der Vorwärmtemperatur des Stahlrohrs wird die Genauigkeit der Messung verbessert, um sicherzustellen, dass die Vorwärmtemperatur des Stahlrohrs für die Pulverbeschichtung im vom Pulverbeschichtungshersteller empfohlenen Bereich liegt.
(5) Messen und protokollieren Sie bei der Durchführung von Korrosionsschutzarbeiten mindestens einmal pro Stunde, um die Vorwärmtemperatur von Stahlrohren beim Pulverbeschichten zu bestimmen.
- Epoxidpulver-Rollbeschichtung oder -Sprühen
- Verarbeitung von kunststoffbeschichteten Stahlrohren
- Mit Klebstoff beschichtetes und mit Polyethylenband umwickeltes Band
(1) Die Auftragung des Klebstoffs erfolgt während des Gelierungsprozesses des Epoxidpulvers.
(2) Bei der Anwendung des Querwickelverfahrens ist darauf zu achten, dass das Polyethylen im Überlappungsbereich und das Polyethylen auf beiden Seiten der Schweißnaht vollständig aufgerollt und verdichtet wird und eine Quetschung der Oberfläche der Polyethylenschicht vermieden wird.
- Umlaufwasserkühlung
Nach Abschluss der Produktion der Stahlrohr-Korrosionsschutzschicht sollte das Formteil umgehend abgekühlt und fixiert werden. Es kann verwendet werden, um Wasser zu zirkulieren, indem der Beschichtungsraum auf die Korrosion des fertigen Stahlrohrs gegossen wird, um die Oberflächenschicht der Korrosionsschutzschicht abzukühlen und die Kühlung abschnittsweise durchzuführen.
(1) Starten Sie vor der Produktion den Umwälzpumpenmotor im Beschichtungsraum.
(2) Stellen Sie den Schalter jedes Ventils der Kühlwasserleitung ein, um die Größe des Kühlwassers zu steuern und so die Auswirkungen auf die Korrosionsschutzbeschichtung durch die übermäßige Geschwindigkeit des Wasserflusses zu vermeiden, die das Aussehen und die Formqualität der Beschichtung beeinträchtigen.
(3) Bevor das Stahlrohr in den ersten Satz Antriebsräder im Gieß- und Beschichtungsraum gelangt, wird es durch das erste Kühlwasser gekühlt. Damit die Stahlrohr-Oberflächenschicht beim Rollen auf den ersten Satz Gummiräder nur eine Korrosionsschutzschicht aufweist, wird die Korrosionsschutzschicht nicht beschädigt und bleibt intakt.
(4) Nehmen Sie entsprechend der Größe des Rohrdurchmessers und der Differenz der Umgebungstemperatur 2 bis 4 Abschnitte Kühlwasser zur abschnittsweisen Kühlung, wobei die Kühltemperatur des Stahlrohrs nicht höher als 60 Grad ist und um sicherzustellen, dass die schmelzgebundene Epoxidbeschichtung vollständig ausgehärtet ist.
(5) Das Erscheinungsbild der Beschichtung muss flach, gleichmäßig in der Farbe, frei von Blasen, Rissen und Schrumpflöchern sein, ein leichtes Orangenhautmuster ist zulässig und die Dicke der Beschichtung muss den Designanforderungen entsprechen.
(6) Mindestens die Dicke der Korrosionsschutzschicht des 1., 5. und 10. Stahlrohrs ist für jede aufeinanderfolgende Produktionscharge zu überprüfen und anschließend ist mindestens eine Probe für jedes 10. Rohr zu entnehmen.
(7) Wenn der Eigentümer Anforderungen hat, sind diese entsprechend den Anforderungen des Eigentümers umzusetzen.
- Schneiden und Verlassen des Kopfes
Nachdem die Korrosionsschutzschicht des Stahlrohrs durch Kühlwasser abgekühlt ist, muss die Länge des Rohrende-Haltekopfs gemäß den Vorschriften 100–120 mm betragen.
- Schleifrohrende behalten den Kopf
(1) Die Endfläche der Polyethylenschicht sollte eine Fase von nicht mehr als 30 Grad bilden, und die Epoxidpulverbeschichtung von nicht mehr als 20 mm darf außerhalb des Endes der Polyethylenschicht verbleiben. Es sollte verhindert werden, dass sich die Korrosionsschutzschicht am Ende des Korrosionsschutzrohrs ablöst oder verzieht.
(2) Rohrenden-Haltekopf mit elektrischer Drahtbürste zur Behandlung des Rohrenden-Haltekopfes, 2–3-maliger Betrieb in Abschnitten, um die Standardanforderungen zu erfüllen.
(3) Mit der Drahtbürste, die zum Schleifen der Fase der Korrosionsschutzschicht am Ende des Rohrs verwendet wird, sollte die Arbeitsfläche flach sein und keine Unebenheiten und Dellen aufweisen.

GNEE-Rohrqualitätskontrolle
① Die Qualitätsprüfung erfolgt stichprobenartig gemäß den Konstruktionsvorschriften.
② Führen Sie eine visuelle Inspektion Wurzel für Wurzel durch. Die Oberfläche der Deckschicht sollte gleichmäßig, faltig, flach, ohne Blasen, konvexe Tumoren und ungleichmäßige Kräuselungen und andere Defekte der Deckschicht sein.
③ Überprüfen Sie Nadellöcher mit einem Lochprüfgerät. Wenn Nadellöcher gefunden werden, verwenden Sie einen Schleifpapierschleifer, um die Farbe zu schleifen und zu füllen.
④ Unzureichende Dicke des Lackfilms oder Lochfraß, sollte nach Rückkehr zur Reparatur und Aushärtung erneut überprüft werden. Die nicht qualifizierten Teile sollten erneut repariert werden, bis sie qualifiziert sind.
⑤ Haftungsprüfung: Führen Sie zur Stichprobenprüfung mit einem harten Werkzeug einen Schnitt mit einem Winkel von 60° auf der Beschichtung durch. Die Beschichtung sollte direkt bis zum Untergrund durchgeschnitten werden, der zerkratzte Teil mit Klebeband überklebt werden, anschließend das Klebeband abreißen, um die Kratzer zu beobachten. Die Beschichtung sollte nicht abblättern, aber auch im gleichen Zustand auf den Sprühlackproben zur Inspektion.
Inspektion und Abnahme der Stahlrohrbeschichtung
① Während und nach dem Aufbau der Oberflächenbeschichtung sollte das beschichtete Werkstück geschützt werden, um herumfliegenden Staub und andere Fremdkörper zu verhindern.
② Überprüfen Sie nach der Beschichtung, ob die Beschichtung die gleiche Farbe hat. Die Farbe ist hell und glänzend, keine Falten, Blasenbildung, Hängen, Auslaufen und andere Mängel.
③ Bestimmung der Beschichtungsfilmdicke. Bestimmung der Lackfilmdicke mit einem Kontaktlackfilmdickenmessgerät. Das Lackfilmdickenmessgerät bestimmt im Allgemeinen die Dicke an 3 Punkten und nimmt den Durchschnittswert.

GNEE Supply 3PE-Rohrspezifikation:
Größe:Außendurchmesser: 219,1 mm - 4064mm (8" - 160")
Wandstärke: 3,2 mm - 40mm
Länge: 6 bis 18 Meter
Ende:quadratische Enden (gerader Schnitt, Sägeschnitt und Brennerschnitt).
abgeschrägt zum Schweißen, abgeschrägt
Oberfläche:Leicht geölt,
Feuerverzinkt,
Elektroverzinkt,
Schwarz,
Nackt,
Lackbeschichtung
Rostschutzöl, Schutzbeschichtungen

Verpackung und Versand
Wir sorgen dafür, dass Stahlrohre sicher und pünktlich an unsere Kunden geliefert werden
01
Rohrpaket
Kunststoffstopfen an beiden Enden,
Sechseckballen mit maximalem Gewicht von 2.000 kg 2.000 kg Sechseckballen mit mehreren Stahlbändern,
Auf jedem Bündel befinden sich zwei Etiketten:
Mit wasserfestem Papier umwickeln,
Kunststoffkappe.
02
Rohrversand
GNEE bietet den effizientesten und sichersten Inlands- und Überseetransport für alle Produkte: See-, Luft-, Container-, Schiffs-, Schienen- und LKW-Transporte.
Schienentransport per See-, Luft-, Container-, Schiffs-, Bahn- und LKW-Transport.


Service
Rohrschneiden
Anwendung: Kohlenstoff-, rostfreie und legierte Stähle
Schneidbereich: 6 mm – 170 mm dick (dickeres Material auf Anfrage erhältlich)
Schnittbereich: ab 50 mm
Schneid- und Rollnuten für Stahlrohre
Das Nuten und Rollnuten kann in jeder Art und Weise gemäß Industriestandards durchgeführt werden. Es ist für jede Länge von Stahlrohren mit einem Durchmesser von 1 bis 48 Zoll geeignet.
Rohrgewindeschneiden
Wir können Gewinde für jede Rohrlänge mit einem Durchmesser von 1/8 Zoll bis 20 Zoll liefern. Verfügbare Kegel sind NPT*, NPS*, 3/16" Peerless und 8-Kegel.
Rohranfasen
Die von GNEE angebotenen Hauptformen der Nutbearbeitung sind V-förmige Nut, Y-förmige Nut, U-förmige Nut, doppelte V-förmige Nut und X-förmige Nut.
Rohrbeschichtung
Die GNEE-Gruppe liefert: 3PE-Kostenkalkulation, Epoxidbeschichtung, 3PP-Beschichtung, FBE-Beschichtung, Rostschutz-Schwarzlackierung, Rostschutz-Öllackierung, Bitumenlackierung, Epoxidlackierung usw.
FAQ
F: Sind Sie ein Stahlrohrhersteller oder ein Handelsunternehmen?
F: Kann ich Ihre Fabrik besichtigen?
F: Hat Ihr Unternehmen Zertifizierungen erhalten?
F: Können Sie kostenlose Muster zur Verfügung stellen?
F: Wie lange dauert die Lieferung?
F: Kann ich andere Produktgrößen anpassen?
Wir bieten OEM/ODM.
F: Wie erhalten wir ein Angebot?
F: Wie lautet Ihre Zahlungsfrist?
F: Wie lauten Ihre Geschäftsbedingungen?
F: Was ist Ihr MOQ?