

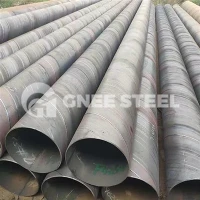


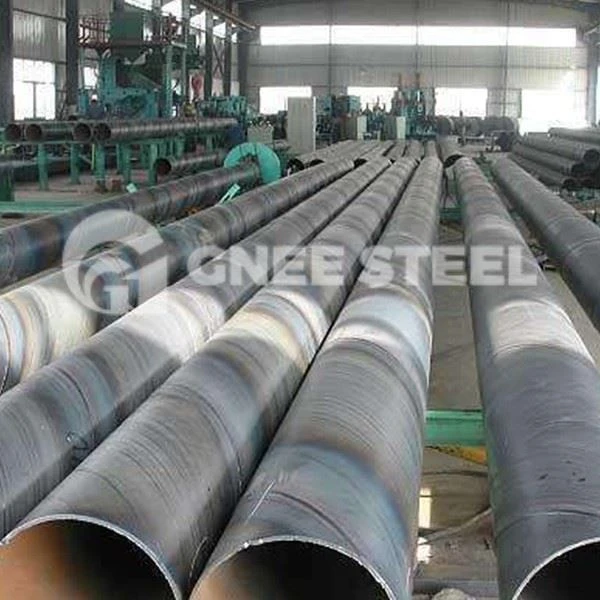
API 5L GR.X65 Spiralstahlrohr
API 5L GR.X65 Spiralstahlrohr
API 5L-Spiralstahlrohre der Güteklasse Als ISO 3183-äquivalenter Typ L450 nimmt er eine entscheidende Position in der API 5L-Gradeleiter ein: stark genug, um Wandstärke und Materialtonnage in Hochdruckübertragungsleitungen zu reduzieren, aber dennoch etabliert genug, dass Umfangschweißverfahren, Inspektionsprotokolle und Lieferketten in allen wichtigen Pipelinebaumärkten gut entwickelt sind.
Dieser Artikel richtet sich an Beschaffungsmanager, Pipeline-Ingenieure und Verfasser von Projektspezifikationen, die eine technisch präzise, kommerziell umsetzbare Referenz zu spiralgeschweißten API 5L X65-Rohren benötigen. Es umfasst chemische und mechanische Spezifikationen, PSL-Auswahlrichtlinien, Überlegungen zum Sauerservice, Qualitätskontrolle bei der Herstellung, Abmessungsfähigkeiten und praktische Beschaffungskriterien – alles verifiziert anhand der API-Spezifikation 5L, 46. Ausgabe (2018).
1. Was ist API 5L GR.X65 Spiralstahlrohr?
API 5L X65 ist eine hochfeste niedriglegierte (HSLA) Stahlsorte innerhalb der API 5L-Spezifikation für Leitungsrohre. Die Bezeichnung „X65“ weist auf eine Mindeststreckgrenze von 65.000 psi hin – daher der Name. Bei der Herstellung als spiralgeschweißtes Rohr wird das warmgewalzte Stahlband in einem spiralförmigen Winkel geformt und kontinuierlich mit dem Verfahren des doppelseitigen Unterpulverschweißens (DSAW) verschweißt.
Drei Eigenschaften machen X65 zur am häufigsten spezifizierten Sorte für spiralgeschweißte Übertragungsleitungen mit großem Durchmesser:
- Stärke-Kosten-Verhältnis:Bei einer Mindestausbeute von 450 MPa ermöglicht X65 dünnere Wandkonstruktionen als X52 oder
- Schweißbarkeit:Mit einem kontrollierten Kohlenstoffäquivalent (CEIIW kleiner oder gleich 0,43 für PSL2) stellt X65 keine ungewöhnlichen Schwierigkeiten für qualifizierte Schweißteams vor Ort dar, die etablierte E7018- oder E8018-Elektrodenverfahren verwenden, im Gegensatz zu X80, das eine spezielle Schweißverfahrensqualifikation erfordert.
- Reifegrad der Lieferkette:X65-Coils und -Bleche werden von großen Stahlwerken weltweit hergestellt – SSAB, ArcelorMittal, Nippon Steel, Baosteel und anderen – und gewährleisten so wettbewerbsfähige Preise und zuverlässige Verfügbarkeit für Projektaufträge.
2. API 5L X65 SSAW-Stahlrohrspezifikation
| Wandstärke | 1,65 mm – 40 mm |
| Außendurchmesser | 219 mm – 3500 mm |
| Größe | 219mm-3000mm |
| Länge | SRL / DRL / Sonderlängen |
Standard |
API 5L, ASTM A53-2007, ASTM A671-2006, ASTM A252-1998, ASTM A450-1996, ASME B36.10M-2004, ASTM A523-1996, BS 1387, BS EN10296, BS 6323, BS 6363, BS EN10219, GB/T 3091-2001, GB/T 13793-1992, GB/T9711 |
| Verpackung | Bündel, Bulk, Plastiktüten oder je nach Ihren Anforderungen |
| Rohrenden |
PSL1: glatt / abgeschrägt optional PSL2: abgeschrägte Enden zum Schweißen vor Ort (Standardanforderung) |
| Produktanwendung | 1. Zaun, Gewächshaus, Türrohr, Gewächshaus 2. Niederdruckflüssigkeit, Wasser, Gas, Öl, Leitungsrohr 3. Für den Innen- und Außenbereich des Hochbaus 4. Wird häufig im Gerüstbau verwendet, was viel billiger und bequemer ist |
| Herkunft | Tianjin China |
| Lieferzeit | In der Regel innerhalb von 5-15 Tagen nach Eingang der Vorauszahlung |
PSL2 wird empfohlen für:
Kreuzungsprojekte
Rohrleitungen mit hohen Sicherheitsanforderungen
Offshore- oder High-Folge-Systeme
Fordern Sie Ihr API 5L X65-Angebot an
3. Chemische Zusammensetzung
Die chemische Zusammensetzung von API 5L X65 wird durch die Produktspezifikationsstufe (PSL) und die Rohrherstellungsmethode bestimmt. Für spiralgeschweißte Rohre, die warmgewalztes Coil als Ausgangsmaterial verwenden, gelten in der Regel die folgenden Grenzwerte gemäß API 5L 46. Ausgabe:
| Element | PSL1 (geschweißt) Max % | PSL2 (geschweißt) Max % | Sauerservice (PSL2 + Anhang H) Max. % |
|---|---|---|---|
| Kohlenstoff (C) | 0.26 | 0.18 | 0.10 |
| Mangan (Mn) | 1.65 | 1.70 | 1.45 |
| Silizium (Si) | 0.45 | 0.45 | 0.45 |
| Phosphor (P) | 0.030 | 0.025 | 0.020 |
| Schwefel (S) | 0.030 | 0.015 | 0.002 |
| Vanadium (V) | 0.10 | 0.10 | 0.10 |
| Niob (Nb) | 0.08 | 0.08 | 0.08 |
| Titan (Ti) | 0.06 | 0.06 | 0.06 |
| CEIIW | Nicht angegeben | Kleiner oder gleich 0,43 | Nach Vereinbarung |
| CEPcm | Nicht angegeben | Kleiner oder gleich 0,25 | Kleiner oder gleich 0,22 |
Wichtige Erkenntnisse für die Beschaffung:Die Reduzierung des Schwefelgehalts von PSL1 (0,030 %) auf sauren Service (0,002 %) entspricht einer 15-fachen Verringerung. Für saure X65-Rohre ist eine Stahlherstellung mit Tiefentschwefelung erforderlich – typischerweise eine Pfannenofenbehandlung mit anschließender Vakuumentgasung –, was die Kosten und die Vorlaufzeit erhöht. Geben Sie keinen sauren Service an, es sei denn, die Pipeline-Umgebung enthält H₂S; Die Prämie ist erheblich und für süße Serviceanwendungen unnötig.
SSAB, ein führender Skelp-Lieferant, produziert X65M (PSL2) Spulen mit einem typischen Kohlenstoffgehalt von 0,12 % und einem Mangangehalt von 1,60 %, was bequem innerhalb der API 5L PSL2-Grenzwerte liegt. Diese konservative Chemie unterstützt eine gleichbleibende Feldschweißbarkeit bei unterschiedlichen Wärmeeintragsbedingungen.
4. Mechanische Eigenschaften: PSL1 vs. PSL2
Die mechanischen Eigenschaftenanforderungen für X65 unterscheiden sich grundlegend zwischen PSL1 und PSL2. Für B2B-Käufer ist es wichtig, diese Unterschiede zu verstehen – bei der Bestellung von „API 5L
| Eigentum | X65 PSL1 | X65 PSL2 |
|---|---|---|
| Mindeststreckgrenze | 450 MPa (65.300 psi) | 450 MPa (65.300 psi) |
| Maximale Streckgrenze | Nicht angegeben | 600 MPa (87.000 psi) |
| Mindestzugfestigkeit | 535 MPa (77.600 psi) | 535 MPa (77.600 psi) |
| Maximale Zugfestigkeit | Nicht angegeben | 760 MPa (110.200 psi) |
| Max. Y/T-Verhältnis | Nicht angegeben | 0,93 (für Außendurchmesser > 323,9 mm) |
| Dehnung (min.) | Gemäß API 5L-Formel | Gemäß API 5L-Formel (normalerweise größer oder gleich 21 %) |
| Charpy-V-Kerbenschlag | Nicht erforderlich | Obligatorisch; typisch 27 J min. Durchschn. bei 0 Grad |
| Schweißnahtzugfestigkeit | Größer oder gleich 535 MPa | Größer oder gleich 535 MPa |
Warum das Y/T-Verhältnis bei der B2B-Beschaffung wichtig ist:Die Obergrenze des Streckgrenzen-Zug-Verhältnisses von 0.93 - gilt nur für PSL2-Rohre mit einem Außendurchmesser von mehr als 323,9 mm und stellt sicher, dass das Rohr eine ausreichende Verformungsfähigkeit nach der Streckgrenze beibehält. Dies ist von entscheidender Bedeutung für die dehnungsbasierte Rohrleitungskonstruktion (ASME B31.8, DNV-ST-F101), bei der das Rohr Bodenbewegungen ohne Bruch aufnehmen muss. Ein PSL1 Für jede Pipeline, die seismische Zonen, Permafrost oder instabiles Gelände durchquert, geben Sie PSL2 an.
5. X65 Sour Service: NACE MR0175-Konformität
Wenn die transportierte Flüssigkeit Schwefelwasserstoff (H₂S) enthält – was in Sauergasfeldern im Nahen Osten, Zentralasien und Teilen Nordamerikas häufig vorkommt – reicht das Standard-X65-PSL2-Rohr nicht aus. Der saure Service X65, gemäß API 5L Anhang H als X65QS oder X65MS bezeichnet, erfordert zusätzliche metallurgische Kontrollen, um Sulfidspannungsrissen (SSC) und wasserstoffinduzierten Rissen (HIC) zu widerstehen.
Die charakteristischen Merkmale des spiralgeschweißten X65-Rohrs für den Sauerbetrieb:
- Extrem niedriger Schwefelgehalt (S kleiner oder gleich 0,002 %):Minimiert Mangansulfid (MnS)-Einschlüsse, die die primären Ausgangspunkte für HIC sind. Dies erfordert eine Kalziumbehandlung während der Stahlherstellung, um verbleibende Einschlüsse zu kugelförmig zu machen.
- Kohlenstoffarm (C kleiner oder gleich 0,10 %) und CEPcm kleiner oder gleich 0,22:Reduziert die Martensitbildung in der Wärmeeinflusszone (HAZ), der Mikrostruktur, die am anfälligsten für SSC ist.
- Härtekontrolle:Maximale Härte von 248 HV10 (22 HRC) im Grundwerkstoff, Schweißgut und HAZ, bestätigt durch Härteprüfung gemäß NACE MR0175 / ISO 15156.
- HIC-Test:Gemäß NACE TM0284 werden Testproben 96 Stunden lang einer standardisierten H₂S-gesättigten Lösung ausgesetzt und auf Rissempfindlichkeitsverhältnis (CSR), Risslängenverhältnis (CLR) und Rissdickenverhältnis (CTR) bewertet. Akzeptanzkriterien sind typischerweise CSR kleiner oder gleich 1,5 %, CLR kleiner oder gleich 15 %, CTR kleiner oder gleich 5 %.
Branchendaten zeigen, dass etwa 74 % der Pipelineausfälle in korrosiven Umgebungen korrosionsbedingt sind, wobei H₂S-induzierte Risse einen erheblichen Anteil ausmachen. Die zusätzlichen Kosten für Sauer-Service-X65 -, typischerweise 20–40 % Aufpreis gegenüber Standard-PSL2 -, müssen gegen die Kosten eines Betriebsausfalls abgewogen werden, der nicht nur den Austausch von Rohren, sondern auch Umweltsanierungen, behördliche Strafen und Reputationsschäden umfasst.
6. Maßangaben für spiralgeschweißte X65-Rohre
Spiralgeschweißte X65-Rohre sind in einem breiten Abmessungsbereich erhältlich. Die folgende Tabelle zeigt typische Fertigungsmöglichkeiten; Die einzelnen Mühlenkapazitäten sollten während der Anfragephase bestätigt werden.
| Parameter | Typischer Bereich | Notizen |
|---|---|---|
| Außendurchmesser | 219,1 mm – 3048 mm (8,625 Zoll – 120 Zoll) | Gängige Projektdurchmesser: 20 Zoll, 24 Zoll, 30 Zoll, 36 Zoll, 42 Zoll, 48 Zoll |
| Wandstärke | 6,0 mm – 25,4 mm (0,236 Zoll – 1,000 Zoll) | X65-Projekte spezifizieren typischerweise 8–18 mm für die Gasübertragung |
| Länge | 6 m – 18 m (20 Fuß – 60 Fuß) | Doppelt zufällige Längen (DRL, ~12 m) sind der Industriestandard für Pipeline-Projekte |
| Planäquivalente | SCH 20, SCH 40, SCH STD, SCH 80, SCH XS, SCH 160 | X65 wird selten nach Zeitplan bestellt; Die Wandstärke wird typischerweise aus dem Auslegungsdruck berechnet |
6.1 Allgemeine Projektabmessungen (X65 PSL2-Gasübertragung)
| Außendurchmesser (in) | Außendurchmesser (mm) | Typischer WT-Bereich (mm) | Typischer WT-Bereich (in) | Anwendungskontext |
|---|---|---|---|---|
| 20 | 508.0 | 7.1 – 12.7 | 0.280 – 0.500 | Querleitungen, Sammelsysteme |
| 24 | 609.6 | 7.9 – 14.3 | 0.312 – 0.562 | Regionaler Gastransport, Produktpipelines |
| 30 | 762.0 | 8.7 – 15.9 | 0.344 – 0.625 | Hauptgasübertragungsleitungen |
| 36 | 914.4 | 9.5 – 17.5 | 0.375 – 0.688 | Wichtige Ferngasleitungen (häufigster X65-Durchmesser) |
| 42 | 1066.8 | 10.3 – 19.1 | 0.406 – 0.750 | Gasübertragung mit hoher Kapazität |
| 48 | 1219.2 | 11.1 – 20.6 | 0.438 – 0.812 | Große Gasfernleitungen, Wassertransport |
Technisches Datenblatt herunterladen
7. X65 im Vergleich zu anderen API 5L-Qualitäten
Für B2B-Entscheidungsträger, die die Sortenauswahl bewerten, definiert der folgende Vergleich, wo X65 in die API 5L-Sortenfamilie für spiralgeschweißte Rohre passt:
| Grad | Min. Ertrag (MPa) | Min. Zugfestigkeit (MPa) | Positionierung vs. X65 | Typischer Anwendungsfall für die Beschaffung |
|---|---|---|---|---|
| X52 (L360) | 360 | 460 | Bei gleichem Druck ist eine geringere Festigkeit und eine dickere Wand erforderlich. ~20 % schwerer als X65 bei gleichwertigem MAOP. | Niederdruck-Gassammlung; Wasserübertragung, bei der die Kraft nicht der Treiber ist |
| X60 (L415) | 415 | 520 | Zwischen X52 und X65. Enger Anwendungsbereich – geringfügig leichter als X52, geringfügig weniger anspruchsvoll als X65. | Regionaler Gastransport; Übergangsklasse in einigen Märkten |
| X65 (L450) | 450 | 535 | Benchmark-Qualität für die Gasübertragung mit großem Durchmesser. | Ferngasleitungen, Hochdruckproduktleitungen, Sauerwasserleitungen |
| X70 (L485) | 485 | 570 | Höhere Festigkeit als X65; ~7 % Wandreduzierung möglich. Höhere Anforderungen an das Schweißverfahren. | Hochdruckgas-Hauptleitungen, bei denen eine Reduzierung der Wandstärke eine zusätzliche Komplexität der Konstruktion rechtfertigt |
| X80 (L555) | 555 | 625 | Nur PSL2; ~19 % Wandreduzierung im Vergleich zu X65. Erfordert eine spezielle Schweißverfahrensqualifikation. | Ultrahochdruck-Gasübertragung; Projekte mit bewährter X80-Schweißfähigkeit |
Beschaffungsempfehlung:Für die meisten Onshore-Gastransportprojekte mit Auslegungsdrücken zwischen 70 und 120 bar und Durchmessern von 24–48 Zoll ist X65 PSL2 das wirtschaftliche und technische Optimum. Es gleicht die Reduzierung der Wandstärke mit der Schweißbarkeit und der Verfügbarkeit der Lieferkette aus. Geben Sie X70 oder X80 nur an, wenn die Wanddickenreduzierung im Projektkostenmodell quantifiziert wurde und der Bauunternehmer die Schweißverfahrensqualifikation für die höhere Qualität bestätigt hat.
API 5L X65 Leitungsrohr

8. Anwendungen von X65 spiralgeschweißten Rohren
Spiralgeschweißte X65-Rohre werden für eine Reihe von Anwendungen mit hoher Tragweite spezifiziert, bei denen Druckintegrität, Bruchfestigkeit und langfristige Korrosionsbeständigkeit nicht verhandelbar sind:
- Überlandtransport von Erdgas:Die vorherrschende Sorte für Onshore-Gasfernleitungen weltweit, insbesondere mit Durchmessern von 30–48 Zoll und Betrieb bei 80–120 bar. X65 PSL2 mit 3LPE-Außenbeschichtung ist die Standardspezifikation für die meisten großen Gaspipelineprojekte, die seit 2010 gebaut wurden.
- Sammlung und Übertragung von Sauergas:X65QS/MS (Sauerbetrieb) mit Annex H-Konformität und NACE MR0175-Härteprüfung. Kommt häufig bei Sauergasprojekten im Nahen Osten vor, wo der H₂S-Partialdruck 0,3 kPa übersteigt.
- Pipelines für Rohöl und raffinierte Produkte:X65 PSL2 für Rohöl-Hauptleitungen und Mehrproduktpipelines über große Entfernungen, die eine hohe Durchsatzkapazität erfordern.
- Hochdruckwasserübertragung:Wasserleitungen mit großem Durchmesser, die bei Drücken betrieben werden, bei denen Klasse B oder X42 wirtschaftlich unpraktische Wandstärken erfordern würden. X65 ermöglicht eine Wandreduzierung bei gleichzeitiger Beibehaltung des hydrostatischen Testspielraums.
- Offshore-Flowlines und Riser:X65 PSL2 mit zusätzlichen Anforderungen gemäß API 5L Anhang J (Offshore-Einsatz), typischerweise mit 3LPP-Korrosionsschutzbeschichtung und Betongewichtsbeschichtung für Unterwasserinstallation.
- Schlamm- und Tailings-Pipelines:Anwendungen in der Bergbauindustrie, bei denen X65 die Abriebfestigkeit und Druckkapazität bietet, die für den Langstreckentransport von Mineralschlamm erforderlich sind.
9. Oberflächenschutz- und Beschichtungssysteme
Das spiralgeschweißte X65-Rohr wird blank geliefert. Als ergänzende Bearbeitung werden Außenbeschichtung und Innenverkleidung aufgetragen. Für B2B-Käufer müssen die Beschichtungsspezifikationen in der Bestellung als separater Posten mit Verweis auf den geltenden Beschichtungsstandard aufgeführt werden.
| Beschichtungssystem | Standard | Typische Betriebstemperatur | Anwendung |
|---|---|---|---|
| 3-lagiges Polyethylen (3LPE) | ISO 21809-1, DIN 30670 | −40 Grad bis +80 Grad | Erdverlegte Onshore-Gas-/Ölpipelines – weltweit Standardauswahl |
| 3-lagiges Polypropylen (3LPP) | ISO 21809-1 | Bis zu +140 Grad | Hochtemperatur-Strömungsleitungen; Offshore-Riser |
| Schmelzgebundenes Epoxidharz (FBE) | ISO 21809-2, AWWA C213 | −40 Grad bis +100 Grad | Onshore- und Offshore-Korrosionsschutz |
| Zweischichtiges FBE | ISO 21809-2 | −40 Grad bis +100 Grad | Verbesserte Widerstandsfähigkeit gegen mechanische Beschädigungen gegenüber einschichtigem FBE |
| Zementmörtelauskleidung (CML) | AWWA C205 | Ambiente | Innenfutter zur Wasserdurchlässigkeit |
| Flüssige Epoxidbeschichtung | AWWA C210 | Bis zu +60 Grad | Innenauskleidung für Wasser und Abwasser |
Die Standardaußenbeschichtung für X65-Gasübertragungsrohre besteht aus 3LPE mit einer minimalen Gesamtdicke von 2,0–3,0 mm, abhängig vom Rohrdurchmesser und der Projektspezifikation. Die Beschichtung wird in einer speziellen Beschichtungsanlage aufgetragen – entweder im Rohrwerk oder in einer unabhängigen Beschichtungsanlage – und wird vor dem Versand einer Feiertagserkennungsprüfung bei 25 kV unterzogen.
10. Herstellungsprozess: SSAW-Produktion von X65
Die Herstellung spiralgeschweißter X65-Rohre erfordert eine strengere Prozesskontrolle als niedrigere Qualitäten wie Klasse B oder X42. Die höhere Festigkeit der X65-Spule erfordert eine präzise Steuerung der Wärmezufuhr während des Schweißens, um die mechanischen Eigenschaften der Wärmeeinflusszone zu bewahren, und die PSL2-Anforderungen für X65 sehen obligatorische NDT- und Schlagprüfungen vor, die bei niedrigeren Qualitäten möglicherweise nicht erforderlich sind.
10.1 Spulenauswahl und Eingangsprüfung
Die X65-Spule wird von qualifizierten Stahlwerken mit vollständigen Materialtestzertifikaten (EN 10204 Typ 3.1) bezogen. Bei der Eingangskontrolle wird die chemische Zusammensetzung – mit besonderem Augenmerk auf Kohlenstoffäquivalente und Mikrolegierungselemente (Nb, V, Ti) – anhand der bestellten Qualität und PSL überprüft. Bei PSL2- und Sauer-Serviceaufträgen ist die Überprüfung des Kohlenstoffäquivalents obligatorisch, bevor die Spule in Produktion geht.
10.2 Spiralformen und Schweißen
Das Coil wird abgewickelt, ausgerichtet und kantengefräst, bevor es im berechneten Formwinkel in die Formeinheit gelangt. Es folgt das doppelseitige Unterpulverschweißen, wobei zuerst die Innenschweißung und unmittelbar danach die Außenschweißung durchgeführt wird. Für X65 werden die Schweißzusätze so ausgewählt, dass sie der Zugfestigkeit des Grundmetalls entsprechen oder diese leicht übertreffen – typischerweise unter Verwendung von Drahtflusskombinationen, die Schweißgut mit einer Mindestzugfestigkeit von 535 MPa auftragen.
Wichtige Prozessparameter – Schweißstrom (typischerweise 600–1200 A), Lichtbogenspannung (28–36 V), Fahrgeschwindigkeit und Wärmeeintrag (geregelt auf 1,0–3,5 kJ/mm) – werden kontinuierlich überwacht und aufgezeichnet. Übermäßiger Wärmeeintrag verschlechtert die HAZ-Zähigkeit; Bei unzureichender Wärmezufuhr besteht die Gefahr einer mangelnden Fusion. Das Betriebsfenster wird mit zunehmender Festigkeit der Sorte kleiner, wodurch die Produktion von X65 anspruchsvoller wird als die der Sorte B.
10.3 Nachbearbeitung nach dem Schweißen
Nach dem Schweißen werden die Rohrenden rechtwinklig geschnitten und auf den angegebenen Winkel abgeschrägt (normalerweise 30 Grad für die standardmäßige API 5L-Abschrägung). Die äußere und innere Schweißnahtverstärkung wird je nach Wandstärke auf 0,5–3,0 mm kontrolliert. Auf dem Rohr sind Schmelznummer, Güteklasse, PSL, Abmessungen, Herstelleridentifikation und das API-Monogramm, sofern das Werk über eine API-Lizenz verfügt, schabloniert.
11. Qualitätskontroll- und Testanforderungen
Für X65 PSL2 spiralgeschweißte Rohre schreibt die API 5L 46. Ausgabe ein umfassendes Testsystem vor. Das Folgende stellt den mindestens erforderlichen Umfang dar; Viele Projektspezifikationen stellen zusätzliche ergänzende Anforderungen.
11.1 Zerstörungsfreie Prüfung (ZfP)
Die Spiralschweißnaht wird zu 100 Prozent durch automatisierte Ultraschallprüfung (UT) in der Produktionslinie geprüft. UT erkennt interne Schweißfehler – mangelnde Verschmelzung, Schlackeneinschlüsse, Porosität und Längsrisse – in Echtzeit, wobei jeder Hinweis, der den Referenzwert überschreitet, einen Alarm zur genaueren Untersuchung auslöst. Rohrenden (mindestens 200 mm von jedem Ende entfernt) werden einer Röntgenprüfung (RT) unterzogen, um die Schweißnahtintegrität in dem Bereich zu überprüfen, in dem Feldumfangsschweißungen vorgenommen werden. RT-Bilder werden aufbewahrt und auf Anfrage dem Kunden zur Überprüfung zur Verfügung gestellt.
11.2 Hydrostatische Prüfung
Jedes Rohr wird hydrostatisch geprüft. Der Prüfdruck wird so berechnet, dass er eine Umfangsspannung erzeugt, die einem bestimmten Prozentsatz von SMYS entspricht – typischerweise 90 % bis 95 % der Mindestausbeute von 450 MPa für X65, was sich in Prüfdrücken niederschlägt, die je nach Durchmesser und Wandstärke variieren. Für ein X65-Rohr mit 36 Zoll Außendurchmesser und 12,7 mm WT entspricht ein 90 % SMYS-Test etwa 13,8 MPa (2.000 psi). Der Druck wird mit einem automatischen Diagrammschreiber mindestens 10 Sekunden lang gehalten. Es sind keine Undichtigkeiten oder sichtbaren Verformungen zulässig.
11.3 Zerstörende mechanische Prüfung
Aus jeder Testcharge werden Testproben entnommen – definiert pro Charge, pro Wanddickenbereich und pro Produktionslauf (in der Regel nicht mehr als 100 Rohre pro Charge). Folgende Tests werden durchgeführt:
- Querzugversuch (Rohrkörper):Überprüft Streckgrenze (450–600 MPa), Zugfestigkeit (535–760 MPa) und Dehnung.
- Schweißzugversuch:Bestätigt, dass die Zugfestigkeit des Schweißguts den Mindestwert von 535 MPa des Grundmaterials erreicht oder überschreitet.
- Geführter Biegetest (Flächen- und Wurzelbiegungen):180-Grad-Biegung über einen Dorn; In der Schweißnaht oder der HAZ sind in keiner Richtung Risse von mehr als 3 mm zulässig.
- Kerbschlagbiegeversuch nach Charpy:Obligatorisch für alle PSL2 X65. Die Proben werden vom Rohrkörper (quer) und der Schweißnaht (Kerbe in der Schweißnahtmitte und WEZ) entnommen. Die minimalen Werte für die absorbierte Energie sind in Tabelle 17 von API 5L angegeben, typischerweise durchschnittlich 27 J bei 0 Grad für Standardqualitäten, mit einem individuellen Minimum von 21 J. Für Rohre mit einem Außendurchmesser > 762 mm erhöhen einige Spezifikationen den minimalen Durchschnitt auf 40 J.
- Härtetest (nur saurer Service):Vickers HV10-Härteverlauf über die Schweißnaht, die HAZ und das Grundmetall. Maximal 248 HV10 gemäß NACE MR0175.
- Metallografische Untersuchung:Makroschnitt der Schweißnaht mit 10-facher Vergrößerung zur Überprüfung der Eindringung, des Schmelzmusters und des Fehlens von Rissen, fehlender Schmelzung oder übermäßiger Porosität in der WEZ.
11.4 Dokumentation
Jeder Lieferung von X65 PSL2-Rohren müssen Materialprüfzertifikate gemäß EN 10204 Typ 3.1 beiliegen, die die chemische Zusammensetzung (Wärmeanalyse und Produktanalyse, sofern angegeben) und alle mechanischen Testergebnisse dokumentieren. Bei kritischen Projekten kann die Prüfung durch Dritte durch eine Agentur wie Bureau Veritas, SGS, TÜV oder Lloyd's Register bezeugt und Zertifikate gegengezeichnet werden. EN 10204 Typ 3.2-Zertifikate (unabhängig beglaubigt) werden üblicherweise für Offshore- und Sauer-Service-Projekte spezifiziert.
12. Überlegungen zur B2B-Beschaffung
Die Beschaffung von spiralgeschweißten API 5L X65-Rohren für ein Pipelineprojekt erfordert technische und kommerzielle Entscheidungen, die sich direkt auf die Projektkosten, den Zeitplan und die Einhaltung von Vorschriften auswirken. Die folgenden Faktoren sollten während der Anfrage- und Qualifizierungsphase berücksichtigt werden.
12.1 Herstellerqualifikation
Nicht alle spiralgeschweißten Rohrwerke sind für die Produktion von X65 PSL2 qualifiziert. Überprüfen Sie Folgendes, bevor Sie eine Bestellung aufgeben:
- API-Monogramm-Lizenz:Bestätigen Sie, dass der Hersteller über ein gültiges APIQR-Zertifikat mit API 5L im Geltungsbereich verfügt. Die API Composite List (verfügbar unter Composite-list.api.org) bietet eine öffentliche Überprüfung.
- Produktionsgeschichte des X65 PSL2:Fordern Sie eine Referenzliste der in den letzten drei Jahren gelieferten spiralgeschweißten X65 PSL2-Rohrprojekte an, einschließlich Durchmessern, Wandstärken und Tonnagen.
- Sour-Service-Qualifikation (falls zutreffend):Fordern Sie für X65QS/MS den Nachweis erfolgreicher HIC-Tests gemäß NACE TM0284 und SSC-Tests gemäß NACE TM0177 an Produktionsrohren mit ähnlichem Durchmesser und ähnlicher Wandstärke.
- Mühlenaudit:Beauftragen Sie bei Bestellungen über 10.000 Tonnen oder für saure Serviceanwendungen ein Werksaudit vor der Produktion, das die Rohstoffbeschaffung, Qualifikationsaufzeichnungen für Schweißverfahren, die ZfP-Kalibrierung und die Laborkapazitäten umfasst.
12.2 Durchlaufzeit und Logistik
| Bestellprofil | Typische Vorlaufzeit | Notizen |
|---|---|---|
| X65 PSL1, Standardabmessungen | 30–60 Tage | Abhängig von der Spulenverfügbarkeit; schneller, wenn das Werk über einen Spulenbestand verfügt |
| X65 PSL2, Standardabmessungen | 45–90 Tage | Zusätzliche Zeit für obligatorische Aufprallprüfungen und ZfP-Dokumentation |
| X65 PSL2 + 3LPE-Beschichtung | 60–100 Tage | Durch die Beschichtung verlängert sich der Produktionszyklus um 15–20 Tage |
| X65 Sauerservice (QS/MS) | 90–150 Tage | Längere Vorlaufzeit für die Beschaffung von Sauer-Service-Coils und die Qualifizierungstests |
Bei spiralgeschweißten Rohren mit großem Durchmesser können die Transportkosten vom Werk zum Projektstandort je nach Entfernung, Gelände und Infrastruktur 10–30 % des Rohrpreises ab Werk betragen. Bewerten Sie beim Vergleich von Angeboten den Mühlenstandort im Verhältnis zur Vorfahrt der Pipeline. Ein 500 km vom Projekt entferntes Werk mit einem um 5 % höheren Rohrpreis kann insgesamt günstiger sein als ein 5.000 km entferntes Werk mit einem niedrigeren Preis ab Werk, aber deutlich höheren Frachtkosten.
12.3 Preistreiber
Der Preis ab Werk für spiralgeschweißte X65-Rohre wird hauptsächlich bestimmt durch:
- Spulenkosten:Warmgewalztes X65-Coil wird in der Regel mit einem Aufschlag von 50–100 $/Tonne gegenüber Coil der Güteklasse B gehandelt, was den höheren Legierungsgehalt und die anspruchsvollere Walzpraxis widerspiegelt.
- PSL-Prämie:PSL2 kostet im Vergleich zu PSL1 30–60 $/Tonne mehr für die obligatorische Aufprallprüfung, eine strengere chemische Kontrolle und 100 % NDT-Anforderungen.
- Sauerservice-Prämie:Der NACE-konforme X65QS/MS bietet einen Aufpreis von 100–200 US-Dollar/Tonne für die Herstellung von Stahl mit extrem niedrigem Schwefelgehalt, HIC/SSC-Tests und Härteprüfung.
- Wandstärke:Der Preis wird pro Tonne angegeben, aber die Gesamttonnage der Bestellung ist eine Funktion der Wandstärke – eine dickere Wand erhöht das Gesamtstahlgewicht und die Gesamtkosten proportional.
- Beschichtung:Eine 3LPE-Beschichtung erhöht in der Regel die äußere Rohroberfläche um 40–80 US-Dollar/m².
API 5L X65 SSAW Rohrfabrik

API 5L X65 SSAW Rohrprüfgeräte

Fordern Sie Muster und Mühlentestbericht an
13. FAQ
-
F1: Was bedeutet API 5L GR.X65?
- „API 5L“ ist die Spezifikation des American Petroleum Institute für Leitungsrohre. „GR.X65“ bezeichnet die Sorte X65, wobei die Zahl 65 eine Mindeststreckgrenze von 65.000 psi (ca. 450 MPa) angibt. Die Sorte wird gemäß der Namenskonvention ISO 3183 auch als L450 bezeichnet. X65 wird als hochfester niedriglegierter Kohlenstoffstahl (HSLA) – nicht als legierter Stahl – klassifiziert und ist eine der am häufigsten spezifizierten Sorten für Öl- und Gastransportleitungen mit großem Durchmesser weltweit.
-
F2: Was ist der Unterschied zwischen X65 PSL1 und X65 PSL2?
- X65 PSL2 fügt verbindliche Obergrenzen für die Streckgrenze (max. 600 MPa), die Zugfestigkeit (max. 760 MPa) und das Verhältnis von Streckgrenze zu Zugfestigkeit (max. 0,93 für Außendurchmesser > 323,9 mm) hinzu. PSL2 erfordert außerdem Charpy-V-Kerbschlagprüfung, 100 % zerstörungsfreie Prüfung der Schweißnaht, strengere Grenzwerte für die chemische Zusammensetzung (einschließlich Kohlenstoffäquivalent kleiner oder gleich 0,43) und vollständige Rückverfolgbarkeit des Materials. Für PSL1 gibt es keine Obergrenzen für die Festigkeit und keine zwingenden Auswirkungen oder ZfP-Anforderungen. Geben Sie PSL2 für jede Pipeline in besiedelten Gebieten, im sauren Bereich, im Offshore-Bereich oder dort an, wo Konstruktionsvorschriften eine Überprüfung der Bruchzähigkeit erfordern.
-
F3: Können spiralgeschweißte X65-Rohre für saure Anwendungen verwendet werden?
- Ja, aber nur bei ausdrücklicher Bestellung als X65QS oder Standard X65 PSL2 ist nicht für den Einsatz in sauren Umgebungen geeignet und darf nicht in einer H₂S-haltigen Umgebung eingesetzt werden.
-
F4: Welchen maximalen Durchmesser gibt es für spiralgeschweißte X65-Rohre?
- Spiralgeschweißte X65-Rohre sind üblicherweise mit einem Außendurchmesser von bis zu 3048 mm (120 Zoll) erhältlich. Bei den meisten Pipelineprojekten sind Durchmesser von 20 bis 48 Zoll vorgesehen. Bestätigen Sie bei Durchmessern über 2540 mm (100 Zoll) die Mühlenfähigkeit während der Anfragephase, da spezielle Umformausrüstung erforderlich ist. Der praktische Maximalwert beträgt typischerweise 3500 mm (138 Zoll) für Walzwerke mit Umformmöglichkeiten für große Durchmesser.
-
F5: Wie schneidet X65 hinsichtlich der Projektkosten im Vergleich zu X52 ab?
- Bei einem gegebenen Auslegungsdruck und Durchmesser ermöglicht X65 im Vergleich zu X52 typischerweise eine Wandstärkenreduzierung von etwa 20 %. Dadurch wird die gesamte Stahltonnage um einen ähnlichen Anteil reduziert – eine Einsparung der Primärmaterialkosten. Für das X65-Coil gilt ein moderater Preisaufschlag gegenüber dem X52-Coil (50–80 USD/Tonne), aber die Einsparungen bei der Wandreduzierung sind im Allgemeinen größer. Ein vollständiges Projektkostenmodell sollte die gesamten Installationskosten von X52 (dickere Wand, höhere Tonnage, niedrigerer Preis pro Tonne) mit denen von X65 (dünnere Wand, geringere Tonnage, höherer Preis pro Tonne) vergleichen und dabei Fracht, Schweißzusatzstoffe und Bauproduktivität berücksichtigen.
-
F6: Welche Schweißelektroden werden für das Feldumfangsschweißen von X65-Rohren empfohlen?
- Für das Schutzgasschweißen (SMAW) von X65 sind E7018-Elektroden mit niedrigem Wasserstoffgehalt die Standardwahl für Wurzel-, Heißlagen- und Füll-/Kappenlagen, wenn die Rohrwandstärke unter etwa 15 mm liegt. Bei dickeren Wänden oder wenn höhere Abschmelzraten erforderlich sind, bieten E8018-Elektroden eine engere Festigkeitsanpassung an das X65-Basismetall. Für das mechanisierte Metall-Schutzgasschweißen (GMAW) ist der Draht ER70S-6 oder ER80S-G spezifiziert. Bei einigen Eingriffen können Zelluloseelektroden (E6010) für die Wurzelpassage verwendet werden, erfordern jedoch ein sorgfältiges Wasserstoffmanagement. Befolgen Sie immer die qualifizierten Schweißverfahrensspezifikationen (WPS), die durch Verfahrensqualifikationsaufzeichnungen (PQR) unterstützt werden, die sich speziell auf den Rohrdurchmesser, die Wandstärke und die Position beziehen.
-
F7: Ist für X65 PSL1 ein Charpy-Schlagtest erforderlich?
- Nein. Kerbschlagbiegeversuche nach Charpy sind gemäß API 5L für keine PSL1-Klasse, einschließlich X65, erforderlich. Aufpralltests werden erst auf PSL2-Ebene obligatorisch. Für PSL1-Rohre kann der Käufer zusätzliche Anforderungen an Schlagprüfungen (API 5L SR5) festlegen, und einige Projektspezifikationen umfassen Charpy-Tests für PSL1-Rohre, die für den Einsatz in kalten Klimazonen bestimmt sind. Wenn der Pipeline-Designcode des Projekts (ASME B31.8, DNV-ST-F101, CSA Z662) eine Überprüfung der Bruchzähigkeit erfordert, müssen Sie entweder PSL2 angeben oder SR5 zu einer PSL1-Bestellung hinzufügen.
-
F8: Welche Beschichtungen werden typischerweise auf spiralgeschweißte X65-Rohre für erdverlegte Gasleitungen aufgetragen?
- Der Industriestandard für erdverlegte Onshore-Gastransportleitungen ist 3-Schicht-Polyethylen (3LPE), das gemäß ISO 21809-1 oder DIN 30670 aufgetragen wird. Ein typisches 3LPE-System für X65-Rohre besteht aus: (1) einer schmelzgebundenen Epoxidgrundierungsschicht (FBE) (~60–150 µm), (2) einer Copolymer-Klebstoffzwischenschicht (~150–300 µm) und (3) einer Polyethylen-Außenschicht (2,0–3,0 mm Gesamtdicke je nach Rohrdurchmesser). Die Beschichtung wird vor dem Versand auf Urlaubserkennung bei 25 kV, Schälhaftung und kathodische Ablösungsbeständigkeit getestet. Für Offshore-Anwendungen wird 3-lagiges Polypropylen (3LPP) aufgrund seiner höheren Betriebstemperaturbeständigkeit (bis zu 140 Grad) bevorzugt.
-
F9: Wie kann ich überprüfen, ob das an den Standort gelieferte X65-Rohr tatsächlich die API 5L-Anforderungen erfüllt?
- Es werden drei Überprüfungsebenen empfohlen: (1) Überprüfen Sie die Materialtestzertifikate des Herstellers (EN 10204 Typ 3.1) für jede Charge und jedes Testlos und stellen Sie sicher, dass die chemische Zusammensetzung, die Zugeigenschaften, die Charpy-Werte und die hydrostatischen Testdrücke alle innerhalb der angegebenen Bereiche liegen. (2) Beauftragen Sie bei kritischen oder hochwertigen Bestellungen eine Inspektion durch Dritte – Agenturen wie Bureau Veritas, SGS, TÜV oder Lloyd's Register können Mühlentests bezeugen und Zertifikate gegenzeichnen (EN 10204 Typ 3.2). (3) Führen Sie eine Eingangskontrolle im Rohrlager durch: Überprüfen Sie die Schmelzzahlen anhand der MTCs, führen Sie eine visuelle Inspektion auf Oberflächenfehler und Maßprüfungen auf Stichprobenbasis durch und führen Sie, sofern in der Bestellung angegeben, unabhängige mechanische Tests an zufällig ausgewählten Rohren aus jeder Lieferung durch.
-
F10: Was ist der Unterschied zwischen X65Q, X65M und Standard-X65?
- Die Suffixe Q und M in X65 PSL2-Bezeichnungen beziehen sich auf den Lieferzustand – den thermomechanischen Zustand des Rohres nach der Herstellung. X65Q (oder L450Q) weist auf einen vergüteten Lieferzustand hin, bei dem das Rohr einer schnellen Abkühlung und anschließendem Anlassen unterzogen wird, um die angegebene Festigkeit und Zähigkeit zu erreichen. X65M (oder L450M) bezeichnet einen thermomechanisch gewalzten oder thermomechanisch geformten Lieferzustand, bei dem kontrolliertes Walzen und Abkühlen während der Produktion die erforderlichen Eigenschaften ohne einen separaten Wärmebehandlungszyklus erreichen. Standard-X65 (ohne Suffix) kann nach Ermessen des Herstellers in jedem Lieferzustand – gewalzt, normalisiert oder thermomechanisch bearbeitet – geliefert werden, sofern die mechanischen Eigenschaften der Spezifikation entsprechen. Für spiralgeschweißte Rohre ist X65M die gebräuchlichste Bezeichnung, da die als Ausgangsmaterial verwendete Spule typischerweise durch thermomechanisch kontrollierte Verarbeitung (TMCP) im Stahlwerk hergestellt wird. Wenn Sie bei einer Bestellung den Lieferzustand angeben (z. B. X65M PSL2), anstatt ihn offen zu lassen, wird die Konsistenz des Schweißverhaltens und der mechanischen Eigenschaften über die gesamte Bestellung hinweg gewährleistet.
14. Fazit
API 5L GR.X65-Spiralstahlrohre sind das Rückgrat der modernen Hochdruck-Pipeline-Infrastruktur. Seine Kombination aus einer Mindeststreckgrenze von 450 MPa, bewährter Schweißbarkeit, ausgereiften globalen Lieferketten und dem strengen Qualitätsrahmen von API 5L PSL2 macht es zur Standardspezifikation für grenzüberschreitende Gastransportleitungen im Durchmesserbereich von 24 bis 48 Zoll – und wird dies wahrscheinlich auch im nächsten Jahrzehnt des Pipelinebaus bleiben.
Für Beschaffungsexperten sind die wichtigsten Entscheidungen klar: PSL2 angeben, es sei denn, die Anwendung hat nachweislich geringe Konsequenzen; Geben Sie den sauren Service (QS/MS) nur an, wenn H₂S in der transportierten Flüssigkeit bestätigt wird. Überprüfen Sie die API-Monogramm-Lizenzierung des Herstellers und die X65-Produktionsgeschichte, bevor Sie Bestellungen über 500 Tonnen aufgeben. Dazu gehören auch Inspektionen durch Dritte für schlechte Service-, Offshore- und hochwertige Aufträge, bei denen eine nach der Rohrinstallation festgestellte Nichtkonformität mit inakzeptablen Kosten- und Terminrisiken verbunden ist.
Der Unterschied zwischen einem erfolgreichen X65-Pipelineprojekt und einem Projekt, das von Materialmängeln geplagt wird, liegt selten in der Sortenauswahl – es sind die Spezifikationsdetails, die Herstellerqualifikation und die strenge Überprüfung, die angewendet wird, bevor das Rohr das Werk verlässt.
Haftungsausschluss: Bei diesem Artikel handelt es sich um ein technisches Referenzhandbuch. Alle beschafften Rohre müssen den vollständigen Anforderungen der API-Spezifikation 5L, 46. Ausgabe (2018) und allen ergänzenden Projektspezifikationen entsprechen. Konsultieren Sie immer die geltenden Pipeline-Designvorschriften (ASME B31.4, ASME B31.8, DNV-ST-F101, CSA Z662 oder gleichwertig) für Ihr spezifisches Projekt. Rohrabmessungen, Lieferzeiten und Preise sollten zum Zeitpunkt der Anfrage mit den einzelnen Herstellern abgeklärt werden.
Beliebte label: API 5l gr.x65 Spiralstahlrohr, China API 5l gr.x65 Spiralstahlrohr Hersteller, Lieferanten, Markiertes Spiralschweißrohr, Standard -Spiralschweißrohr, , beschriftete Spiralschweißrohr, Hochfestes Spiralschweißrohr, Customized Spiralweißrohr
Der nächste streifen
ASTM A252 Spiralgeschweißtes Ssaw-StahlrohrDas könnte dir auch gefallen


Anfrage senden