


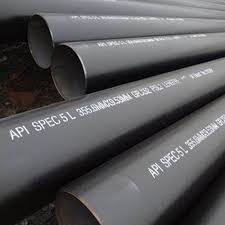
API 5L PSL1 X70 ERW Rohrspezifikation
Das elektrisch widerstandsgeschweißte (ERW) Rohr API 5L PSL1 Es wurde für anspruchsvolle Hochdruckübertragungsanwendungen entwickelt, bei denen Gewichtsreduzierung und Betriebseffizienz von entscheidender Bedeutung sind.
Notenklassifizierung
X70bezeichnet aminimale spezifizierte Streckgrenze (SMYS) von 70.000 psi (483 MPa). Diese Sorte nutzt fortschrittliche thermomechanisch kontrollierte Verarbeitung (TMCP) und Mikrolegierung, um eine außergewöhnliche Festigkeit zu erreichen und gleichzeitig eine angemessene Zähigkeit und Schweißbarkeit beizubehalten.
Anforderungen an die mechanischen Eigenschaften
| Eigentum | PSL1-Spezifikation | Hinweise für X70-Anwendungen |
|---|---|---|
| Mindeststreckgrenze | 70.000 psi (483 MPa) | Typischerweise 70.000–85.000 psi in der Produktion |
| Mindestzugfestigkeit | 82.000 psi (565 MPa) | Die Ausbeute-zum-Zuggleichgewicht ist entscheidend |
| Maximales Y/T-Verhältnis | 0.93 | Für dehnungsbasiertes Design wird oft ein Wert kleiner oder gleich 0,90 angegeben |
| Minimale Dehnung | Gemäß API 5L Tabelle E.1 | Typischerweise werden Querproben verwendet |
| Härte (Maximum) | Normalerweise kleiner oder gleich 245 HB | Unverzichtbar für die Kompatibilität mit Sauerdiensten |
| Charpy Impact (typisch) | Optional für PSL1 | Häufig angegeben: Größer als oder gleich 40 J bei 0 Grad/-20 Grad |
Fortschrittliche chemische Zusammensetzung
Basiselementgrenzen (maximal %)
| Element | PSL1-Grenze | Rolle in der X70-Metallurgie |
|---|---|---|
| Kohlenstoff (C) | 0.23% | Niedriger als bei X65 für verbesserte Schweißbarkeit |
| Mangan (Mn) | Weniger als oder gleich 1,60 % | Primäres Verstärkungselement |
| Phosphor (P) | Weniger als oder gleich 0,025 % | Streng kontrollierte Verunreinigung |
| Schwefel (S) | Weniger als oder gleich 0,010 % | Oft niedriger als PSL1 max für X70 |
| Silizium (Si) | 0.10-0.35% | Desoxidationsmittel, Kraftspender |
| Kohlenstoffäquivalent (CEpcm) | Weniger als oder gleich 0,25 % | CEpcm=C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B |
Grundlegende Mikrolegierungsstrategie:
Niob (Nb):0,04–0,08 % – Primärer Kornverfeinerer und Fällungsmittel
Vanadium (V):0,04–0,10 % – Niederschlagsverstärkung
Titan (Ti):0,008–0,025 % – Fixierung der Korngrenzen, Sulfidkontrolle
Molybdän (Mo):0,15–0,30 % – Verbessert die Härtbarkeit und die TMCP-Reaktion
Nickel (Ni):0,10–0,30 % (optional) – Verbessert die Zähigkeit
Hochmoderne ERW-Herstellung
Fortschrittlicher Produktionsprozess:
TMCP-Stahlspulen– Thermomechanisch kontrolliert verarbeitete Platten
Präzisionskantenfräsen– CNC-gesteuert für optimale Schweißvorbereitung
Progressive Umformung– Mehrgerüstbildung mit kontrollierter Rückfederung
Hochfrequenzschweißen– 300-450 kHz mit Regelung
Induktionsnormalisierung– Präzise Wärmebehandlung der Naht nach dem Schweißen
Online-UT-Inspektion– Echtzeit-Ultraschallprüfung der gesamten Schweißnahtlänge
Erweiterung– Optionale mechanische Erweiterung für Maßeinheitlichkeit
Wärmebehandlung– Mögliche Ganzkörpernormalisierung oder Löschung
Maßstandards
| Parameter | Standardsortiment | Kritische Toleranzen für X70 |
|---|---|---|
| Außendurchmesser | 8" - 24" (219 - 610 mm) | ±0,5 % typisch für großen Durchmesser |
| Wandstärke | 0,250" - 1.000" (6.4 - 25.4 mm) | +10%/-8% werden oft angegeben |
| Länge | DRL: typisch 40–45 Fuß | Präzises Schneiden für AUT-Kompatibilität |
| Gewichtstoleranz | Gemäß Bestellspezifikation | Typischerweise ±3,5 % für Offshore-Projekte |
| Außer-von-Rundheit | Weniger als oder gleich 1,0 % der OD | Entscheidend für die Schweißautomatisierung |
| Abschrägungswinkel | 30 Grad ± 2,5 Grad | Präzises Anfasen für das Feldschweißen |
Umfassende Qualitätssicherung
| Testkategorie | Methode/Standard | X70-spezifische Anforderungen |
|---|---|---|
| Hydrostatischer Test | API 5L 9.5 | Prüfdruck auf 95-100 % SMYS |
| Automatischer Ultraschalltest | API 5L 9.7.5 | Ganzkörperscan auf Laminierungen |
| Schweißnahtprüfung | Phased Array UT | Fehlergröße und -charakterisierung |
| Zugprüfung | ASTM A370 | Längs- und Querproben |
| Härteumfrage | ASTM E92 | Schweißen, HAZ, Grundmetallkartierung |
| Charpy V-Kerbe | ASTM A370 (optional) | Wird oft für Projektspezifikationen benötigt |
| DWTT | API 5L 9.13 (optional) | Kontrolle der Bruchausbreitung |
| SSC/HIC-Tests | NACE TM0177/0284 | Für saure Serviceanwendungen |
Hochleistungsanwendungen.-
Primärmärkte:
Hochdruck-Gasübertragung (>1.500 psi MAOP)
Tiefsee-Offshore-Pipelines– Flowlines und Tragegurte
Arktische und kalte Klimapipelines
Fernübertragung-– Reduzierte Pumpkosten
Strategische Gasspeicheranlagen
Hochdruck-Wassereinspritzung– EOR-Projekte
CO₂-Transport in dichter Phase
Technische Vorteile:
Bis zu 17 % Reduzierung der Wandstärkevs. X65
Erhebliche Materialkosteneinsparungenbei Großprojekten
Verbesserte Durchflusseffizienzdurch größeren Innendurchmesser
Reduzierte Schweißzeit und Verbrauchsmaterialienim Feldbau
Niedrigere Transportkostenpro Längeneinheit
Kritische technische Überlegungen
| Designaspekt | X70-spezifisches Protokoll |
|---|---|
| Schweißverfahren | Obligatorische Qualifikation mit tatsächlicher Pfeife; geringer-Wasserstoffgehalt |
| Steuerung der Wärmezufuhr | Strenge Grenzwerte (0,5–2,5 kJ/mm typisch) |
| Vorwärm-/Zwischendurchgangstemp | 50–150 Grad, je nach Dicke und Chemie |
| Pipeline-Dehnungsdesign | Erfordert eine strenge Kontrolle des Y/T-Verhältnisses und der gleichmäßigen Dehnung |
| Bruchkontrolle | Erfordert häufig DWTT- und Charpy-Tests |
| Korrosionszuschlag | Kann aufgrund höherer Festigkeit reduziert werden |
| Feldbiegen | Erfordert qualifizierte Verfahren und Überwachung |
Besondere Herausforderungen:
Erhöhte Empfindlichkeitzu wasserstoff-induzierter Rissbildung
Erweichungspotenzialin der Schweißzone
Kerbempfindlichkeitim Grundmaterial
Strengere Kontrolle erforderlichfür alle Fertigungsprozesse
Begrenzte Sauerservicefähigkeitohne spezifische chemische Kontrolle
Notenvergleichsmatrix
| Parameter | X65 | X70 | Vorteil |
|---|---|---|---|
| SMYS (psi) | 65,000 | 70,000 | +7.7% |
| Typische WT-Reduktion | Grundlinie | 10-12% | Materialeinsparungen |
| Kohlenstoffgehalt | Weniger als oder gleich 0,26 % | Weniger als oder gleich 0,23 % | Bessere Schweißbarkeit |
| CEpcm | Weniger als oder gleich 0,43 % | Weniger als oder gleich 0,25 % | Überlegene Schweißleistung |
| Typischer Kostenaufschlag | - | 10-20% | Projekt-spezifischer ROI |
| Projektanträge | Standard-Hoch-druck | Erweiterter Hochdruck/Offshore | Technische Leistungsfähigkeit |
Ergänzende Anforderungen (allgemein spezifiziert)
| Erfordernis | Typische Spezifikation | Zweck |
|---|---|---|
| Charpy Impact | Größer oder gleich 40 J bei -10 Grad (quer) | Bruchkontrolle |
| DWTT | Größer oder gleich 85 % Scherfläche bei Auslegungstemperatur | Bruchausbreitung |
| Maximale Härte | Kleiner oder gleich 248 HB (22 HRC) | SSC-Resistenz |
| HIC-Test | NACE TM0284 Methode A | Saure Servicequalifikation |
| SSC-Tests | NACE TM0177 Methode A | Saure Servicequalifikation |
| Durch-Dicke | Größere oder gleich 20 % Flächenverringerung | Lamellenreißfestigkeit |
Richtlinien zur Projektspezifikation
Wesentliche Beschaffungsdetails:
Vollständige Spezifikation:API 5L PSL1 X70 ERW Rohr
Rohrgröße:Außendurchmesser × Gewicht × Länge (z. B. 20 Zoll × 0,562 Zoll × 40 Fuß)
Ergänzende Anforderungen:SR3, SR4, SR6, SR7 nach Bedarf
Wärmebehandlung:Geben Sie an, ob normalisiert oder wie-geschweißt
Abschlussvorbereitung:Fasengeometrie, Fase, Winkeltoleranz
Rückverfolgbarkeit:Vollständige Rückverfolgbarkeit bis zum Schmelz- und Wärmebehandlungslos
Beschichtungskompatibilität:Muss mit den angegebenen Beschichtungen kompatibel sein
Best Practices der Branche:
Frühes Engagementmit Rohrwerk für die X70-Produktion
Betrachten Sie PSL2für Projekte mit Anforderungen an die Zähigkeit
Schweißverfahren qualifizierenunter Verwendung tatsächlicher Produktionsrohre
Geben Sie zusätzliche Tests anfür sauren oder niedrigen{0}Temperaturbetrieb
Überprüfen Sie die Mühlenfähigkeitfür TMCP vs. normalisierte Rohrproduktion
Wirtschaftliches und technisches Wertversprechen
Das API 5L PSL1 X70 ERW-Rohr ermöglicht eine erhebliche Projektoptimierung durch:
Reduzierte Materialtonnage– Niedrigere Stahleinkaufskosten
Handhabung kleinerer Rohre– Reduzierter Transport und Logistik
Schnellerer Aufbau– Weniger Schweißdurchgänge, einfacheres Handling
Niedrigere Pumpkosten– Höhere Durchflusseffizienz
Erweiterte Reichweite– Wirtschaftlich machbar für längere Distanzen
Die Sorte stellt ein ausgefeiltes Gleichgewicht aus Festigkeit, Zähigkeit und Schweißbarkeit dar, das durch fortschrittliche Metallurgie und präzise Fertigungskontrolle erreicht wird. Sein Einsatz nimmt weiter zu, da Pipelinebetreiber nach effizienteren und wirtschaftlicheren Übertragungslösungen für anspruchsvolle Umgebungen suchen.
Hinweis: Die Produktion von X70 ERW-Rohren erfordert hochspezialisierte Walzwerke mit fortschrittlichen Prozesssteuerungen. Der Projekterfolg hängt von einer gründlichen Spezifikation, qualifizierten Verfahren und einer engen Zusammenarbeit zwischen Designer, Auftragnehmer und Rohrhersteller ab.


