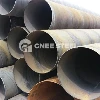


BS EN 10025 S235JR doppelseitiges Unterpulverschweißen (DSAW) von Stahlrohren
Grundlegende Übersicht
BS EN 10025 S235JR DSAW-Stahlrohr (doppeltes Unterpulverschweißen).ist ein geschweißtes Rohr mit großem-Durchmesser, das aus Stahlblech hergestellt wird und der europäischen Materialnorm entsprichtEN 10025-2. Die Bezeichnung „S235JR“ gibt eine Mindeststreckgrenze von an235 MPa (34.000 psi)und garantierte Charpy-Schlagzähigkeit von27 J bei Raumtemperatur (+20 Grad) .
Eine entscheidende Unterscheidung:EN 10025 ist eine Materialnorm für warmgewalztes Baustahlblech, keine Rohrnorm. Das fertige DSAW-Rohr muss gemäß einer separaten europäischen Produktnorm spezifiziert werden (normalerweise).EN 10219für strukturelle Anwendungen oderEN 10217für Druckzwecke).
Namenserklärung
| Teil | Bedeutung |
|---|---|
| BS EN | Britischer Standard, übernommen von europäischer Norm |
| 10025-2 | Europäische Norm für warmgewalzte Baustahlprodukte (Platten, Bleche, Bänder) |
| S235 | Baustahl mit einer Mindeststreckgrenze von 235 MPa |
| JR | Anforderungen an den Aufpralltest:27 J bei Raumtemperatur (+20 Grad) |
| DSAW | Doppelseitiges Unterpulverschweißen – es werden sowohl Innen- als auch Außenschweißnähte angebracht; Der Schweißlichtbogen ist beim Schweißen in körniges Flussmittel getaucht |
Europäischer Normungsrahmen
Zwischen europäischen (EN) und amerikanischen (ASTM) Normen besteht ein wesentlicher konzeptioneller Unterschied:
| Aspekt | Europäisches System (EN) | Amerikanisches System (ASTM) |
|---|---|---|
| Philosophie | Modular– Materialstandards getrennt von Produktstandards | Integriert– Die meisten Rohrnormen kombinieren Material- und Produktanforderungen |
| Materialstandard | EN 10025 (definiert die Eigenschaften von Stahlblechen) | Innerhalb des Produktstandards |
| Produktstandard | EN 10219, EN 10217, EN 10224 (Rohrgeometrie, Toleranzen, Schweißnahtqualität) | Innerhalb des gleichen Standards |
| Bezeichnung | Basierend auf Streckgrenze und Zähigkeit (z. B. S235JR) | Basierend auf dem Klassenbuchstaben oder der Zugfestigkeit |
Daher ist eine vollständige Spezifikation erforderlichzwei Maßstäbe:
Materialstandard: EN 10025-2 S235JR (für die Stahlplatte)
Produktstandard: EN 10219-1/-2 (strukturell) oder EN 10217-1 (Druck)
Wichtige Spezifikationen
| Attribut | Beschreibung |
|---|---|
| Materialstandard | EN 10025-2 – Warmgewalzte Produkte aus Baustählen |
| Produktstandards | EN 10219 (kaltgeformte strukturelle Hohlprofile), EN 10217 (Druckzwecke) |
| Stahlsorte | S235JR – Mindeststreckgrenze 235 MPa, 27J Schlagkraft bei +20 Grad |
| Herstellungsprozess | DSAW (doppelseitiges Unterpulverschweißen) / LSAW (Längsunterpulverschweißen) |
| Umformmethoden | JCOE(progressive J-C-O-Bildung) oderUOE(U-ing, O-ing, Expanding) |
| Größenbereich | 219 mm bis 1829 mm(8" bis 72") Außendurchmesser – typisch für DSAW |
| Wandstärke | 5 mm bis 40 mm (bei Sonderanwendungen bis 75 mm) |
| Länge | 6 m bis 12,3 m Standard; bis zu 18 m verfügbar |
Chemische Zusammensetzung (EN 10025-2 S235JR)
| Element | Maximal % | Notizen |
|---|---|---|
| Kohlenstoff (C) | 0.17-0.20% | Niedriger Kohlenstoffgehalt für hervorragende Schweißbarkeit |
| Silizium (Si) | 0.35% | Desoxidationsmittel |
| Mangan (Mn) | 1.40% | Gibt Kraft |
| Phosphor (P) | 0.035% | Auf Schweißbarkeit geprüft |
| Schwefel (S) | 0.035% | Kontrolliert auf Zähigkeit |
| Stickstoff (N) | 0.012% | Kontrolliert; vollständig beruhigter Stahl erforderlich |
Hinweis: Der maximale Kohlenstoffgehalt hängt von der Produktdicke ab. Auch für die Schweißbarkeit gelten CEV-Grenzwerte (Carbon Equivalent Value).
Mechanische Eigenschaften (EN 10025-2 S235JR)
| Eigentum | Wert | Zustand |
|---|---|---|
| Streckgrenze (min.) | 235 MPa | Dicke kleiner oder gleich 16 mm |
| 225 MPa | 16 mm < t Kleiner oder gleich 40 mm | |
| Zugfestigkeit | 360-510 MPa | |
| Dehnung (min.) | 24-26% | Variiert je nach Dicke |
| Charpy Impact (JR) | 27 J bei +20 Grad | Obligatorisch für JR-Suffix |
Suffixe der S235-Sorte: Schlageigenschaften
| Bezeichnung | Schlagtesttemperatur | Minimale Aufprallenergie | Typische Anwendung |
|---|---|---|---|
| S235JR | +20 Grad(Raumtemperatur) | 27 J | Anwendungen im Innenbereich oder bei warmem Klima |
| S235J0 | 0 Grad | 27 J | Außenstrukturen für gemäßigtes Klima |
| S235J2 | -20 Grad | 27 J | Kaltes Klima, anspruchsvolle Anwendungen |
Maßangaben
| Parameter | Bereich / Toleranz |
|---|---|
| Außendurchmesser | 219 mm bis 1829 mm(8" bis 72") – typischer DSAW-Bereich |
| Wandstärke | 5 mm bis 40 mm (bei Sonderanwendungen bis 75 mm) |
| Durchmessertoleranz | ±0,75 % des angegebenen Außendurchmessers (typisch) |
| Wandstärkentoleranz | +15 % / -12,5 % des Nennwertes (typisch) |
| Länge | 6 m bis 12,3 m Standard; bis zu 18 m verfügbar |
| Außer-von-Rundheit | Weniger als oder gleich 1 % der angegebenen OD |
DSAW/LSAW-Herstellungsprozess
Das doppelseitige Unterpulverschweißen (DSAW), auch bekannt als Longitudinal Submerged Arc Welding (LSAW), ist ein hocheffizientes Verfahren, das hauptsächlich für Stahlrohre mit großem Durchmesser verwendet wird:
Prozessbeschreibung
Der Schweißlichtbogen ist in körniges Flussmittel getauchtWährend des Schweißens schützt es die Schweißnaht vor atmosphärischer Kontamination
Es sind sowohl Innen- als auch Außenschweißnähte erforderlich, normalerweise in separaten Prozessen durchgeführt
Die einzelnen Schweißnähte verbrauchen einen Teil der anderen, was zu einem führteinzelnes hochwertiges Schweißklumpen
Umformmethoden
| Verfahren | Beschreibung | Typische Durchmesser |
|---|---|---|
| JCOE | Progressive J-C-O-Umformschritte (J--Form → C--Form → O--Form), erweitert nach dem Schweißen | 406-1626 mm (16"-64") |
| UOE | Platte in U--Form gepresst, dann O--Form, nach dem Schweißen aufgeweitet | 508-1118 mm (20"-44") |
Prozessschritte
Plattenauswahl– Stahlplatten, die den Anforderungen der EN 10025-2 S235JR entsprechen
Kantenvorbereitung– Kanten sind abgeschrägt, um eine V-förmige Nut zu erzeugen
Bildung– Stahlplatten werden mit JCOE- oder UOE-Pressen in zylindrische Formen geformt
Heftschweißen– Geformte Platten werden heft-geschweißt, um ihre Form beizubehalten
Doppeltes Unterpulverschweißen– Rohrnaht an Innen- und Außenflächen verschweißt
Kalte Expansion– Das Rohr kann bis zu 1,5 % aufgeweitet werden, um das endgültige Außendurchmessermaß zu erreichen
Ultraschallprüfung– Nahtprüfung durch kontinuierliche automatische Ultraschall-Fehlererkennung
Hydrostatischer Drucktest– Jedes Rohr wird einer hydrostatischen Druckprüfung unterzogen
Abschluss– Endbearbeitung, Anfasen, Beschichten und Markieren nach Vorgabe
Prüf- und Inspektionsanforderungen
| Testtyp | Erfordernis | Notizen |
|---|---|---|
| Chemische Analyse | Pro Wärmelos | Überprüft die Zusammensetzungsgrenzen gemäß EN 10025-2 |
| Zugversuch | Pro Los | Überprüft Streckgrenze und Zugfestigkeit |
| Abflachungstest | Erforderlich | Überprüft Duktilität und Schweißnahtintegrität |
| Biegetest | Erforderlich | Überprüft die Integrität der Schweißnaht |
| Charpy-Schlagtest | Obligatorisch für JR | 27 J bei +20 Grad – der definierende Test für das JR-Suffix |
| Hydrostatischer Test | Jedes Rohr | Überprüfung der Druckintegrität |
| Ultraschallprüfung | 100 % der Schweißnaht | Kontinuierliche automatische Fehlererkennung |
| Röntgeninspektion | Für „T“-Verbindungen | Wo sich Bandstumpfschweißungen und Spiralnähte kreuzen |
| Maßprüfung | 100% | Standardtoleranzen pro Produkt |
| Mühlentestzertifikat | EN 10204 Typ 3.1B | Mit vollständigen Testergebnissen versehen |
Produktnormen für fertige DSAW-Rohre
Da es sich bei der EN 10025 lediglich um eine Materialnorm handelt, muss das fertige Rohr einer separaten Produktnorm entsprechen:
| Produktstandard | Anwendung | Gemeinsame Notenbezeichnung |
|---|---|---|
| EN 10219-1/-2 | Kalt-geschweißte Strukturhohlprofile | S235JRH(H steht für Hohlprofil) |
| EN 10217-1 | Geschweißte Stahlrohre für Druckzwecke | P235TR1/TR2 |
| EN 10224 | Rohre aus unlegiertem Stahl für die Wasserförderung | P235 |
| Projektspezifikation | Kundenspezifische Rohre mit großem-Durchmesser (Druckleitungen, Pfähle) | Fordert direkt die Platte EN 10025 S235JR |
Anwendungen
BS EN 10025 S235JR DSAW-Rohre werden häufig in allgemeinen Struktur- und Niederdruckanwendungen eingesetzt:
| Anwendung | Beschreibung |
|---|---|
| Hochbau | Säulen, Dachstühle für Industrieanlagen, Lagerhallen |
| Flüssigkeitsübertragung bei niedrigem-Druck | Kommunale Wasserversorgung und -entsorgung, Niederdruckbewässerungssysteme |
| Pipeline-Engineering | Transport von Wasser, Gas und Öl |
| Pfahlgründungen | Rohrpfähle in Gebäudefundamenten |
| Windkraftprojekte | Turmkörper für Windkraftanlagen |
| Infrastruktur | Schallschutzsäulen für Autobahnen, temporäre Brückenstützen |
| Maschinenbau | Allgemeiner Maschinenbau |
| Schiffbau | Anwendungen im Schiffsbau |
Internationale Annäherungen
| Standard | Gleichwertige Note | Notizen |
|---|---|---|
| ASTM | A36 (ähnlich) | 250 MPa Ausbeute vs. . 235 MPa |
| GB/T 700 | Q235B | Direktes chinesisches Äquivalent |
| LÄRM | ST37-2 | Historisches deutsches Äquivalent |
| JIS G3101 | SS400 | Japanischer Standard |
| BS 4360 | Klasse 43 | Historischer britischer Standard |
Hauptvorteile
| Vorteil | Beschreibung |
|---|---|
| Gute Stärke | 235 MPa Ausbeute – geeignet für allgemeine strukturelle Anwendungen |
| Hervorragende Schweißbarkeit | Ein niedriger Kohlenstoffgehalt (weniger als oder gleich 0,20 %) gewährleistet eine gute Schweißbarkeit vor Ort |
| Garantierte Robustheit | 27 J bei +20 Grad sorgen für zuverlässige Leistung bei Raumtemperatur |
| Fähigkeit mit großem Durchmesser | DSAW produziert Rohre mit einem Außendurchmesser von 8" bis 72" – ideal für Anwendungen mit großem -Durchmesser |
| Hohe Schweißintegrität | Durch doppelseitiges Schweißen entsteht ein einzelnes hochwertiges Schweißobjekt mit 100-prozentiger UT-Prüfung |
| Kosten-Effektiv | Wirtschaftliche Wahl für allgemeine strukturelle Anwendungen |
| CE/UKCA-Kennzeichnung | Verfügbar für Bauprodukte gemäß EU-/UK-Vorschriften |
Beschichtungsmöglichkeiten
BS EN 10025 S235JR DSAW-Rohre können mit verschiedenen Beschichtungen zum Korrosionsschutz geliefert werden:
| Beschichtungstyp | Am besten für | Hauptmerkmale |
|---|---|---|
| 3LPE (3-Schicht-Polyethylen) | Vergrabene Pipelines | Am häufigsten; hervorragender Korrosionsschutz, hohe Schlagfestigkeit |
| FBE (Fusion Bonded Epoxy) | Öl- und Gaspipelines | Starke Haftung, chemische Beständigkeit |
| Feuerverzinkung- | Outdoor-Anwendungen | Bildet eine dichte Zink-Eisenlegierungsschicht; Bietet kathodischen Schutz |
| Lack/Rostschutzöl | Vorübergehender Schutz | Kurzfristiger Korrosionsschutz beim Transport |
| Bitumenbeschichtung | Begrabener Dienst | Kostengünstiger -Schutz |
| Schwarze Ölbeschichtung | Standard-Mühlenfinish | Vorübergehender Schutz |
Endabschlüsse
Zu den verfügbaren Endbehandlungen gehören:
Glatte Enden (PE)– Standard für die meisten Anwendungen
Abgeschrägte Enden (BE)– zum Feldschweißen (30 Grad Fasenwinkel)
Enden mit Gewinde– für mechanische Verbindungen
Wichtige Überlegungen
1. EN 10025 ist KEINE Rohrnorm
EN 10025 definiert dieNur Stahlblecheigenschaften. Das fertige Rohr muss gemäß einer separaten Produktnorm spezifiziert werden.
2. Vollständige Spezifikation erforderlich
Eine vollständige Bestellung muss Folgendes enthalten:
Materialstandard: EN 10025-2 S235JR
Produktstandard: EN 10219-1 (strukturell) oder EN 10217-1 (Druck)
Abmessungen: AD x WT, Länge
Herstellungsprozess: DSAW / LSAW
Ende fertig: Glatt oder abgeschrägt
Beschichtung: Nach Bedarf
3. Temperatur der Schlagprüfung
S235JR– 27 J bei +20 Grad (Raumtemperatur) – geeignet für Anwendungen in Innenräumen oder warmen Klimazonen
Geben Sie die Anforderungen für einen Aufprall von 0 Grad anS235J0
Für Aufprallanforderungen von -20 Grad bitte angebenS235J2
4. Produktstandardbezeichnung
Für die EN 10219 enthält die korrekte Bezeichnung für Hohlprofile den Zusatz „H“:S235JRH .
5. Größenbeschränkungen
Die DSAW-Herstellung für S235JR ist in der Regel bei erhältlich8" bis 72" Außendurchmesser
Kleinere Durchmesser (unter 8 Zoll) werden typischerweise im ERW- oder nahtlosen Verfahren hergestellt
6. Kalt-Geformt vs. Heiß-Fertig
EN 10219 deckt speziell abkalt-geformtHohlprofile
Warm-fertige strukturelle Hohlprofile werden abgedecktEN 10210
7. Schweißqualität
DSAW produziert aeinzelnes hochwertiges Schweißklumpenaus der Kombination von Innen- und Außenschweißnähten
Eine 100-prozentige Ultraschallprüfung der Schweißnaht ist Standard
8. Inspektion durch Dritte-
Zu den verfügbaren Inspektionsdiensten gehören SGS, BV und Lloyds
9. Mühlentestzertifikat
Normalerweise bereitgestellt alsEN 10204 Typ 3.1Bmit vollständigen Testergebnissen
Inspektion durch Dritte-auf Anfrage möglich
Zusammenfassung
Doppelseitiges unterpulvergeschweißtes (DSAW) Stahlrohr nach BS EN 10025 S235JRist ein Standardprodukt für Strukturanwendungen mit großem{0}Durchmesser und Niederdruckanwendungen im Rahmen des europäischen Rahmenwerks. Mit einer Mindeststreckgrenze von235 MPa (34.000 psi)und garantierte Charpy-Schlagzähigkeit von27 J bei Raumtemperatur (+20 Grad)Dieses Material bietet ein hervorragendes Gleichgewicht zwischen Festigkeit, Schweißbarkeit und Kosteneffizienz für ein breites Anwendungsspektrum.
Hauptmerkmale:
Materialstandard: EN 10025-2 S235JR
Produktstandard: EN 10219-1/-2 (strukturell) oder EN 10217-1 (Druck)
DSAW-Herstellungproduziert Rohre aus8" bis 72" Außendurchmessermit Wandstärken bis40 mm
Doppelseitiges Schweißenerzeugt ein einzelnes hochwertiges Schweißklumpen
JCOE- oder UOE-BildungMethoden sorgen für präzise Maßhaltigkeit
100 % Ultraschallprüfungder Schweißnaht sorgt für Qualität
„JR“-Suffixgarantiert Schlagzähigkeit bei Raumtemperatur (27 J bei +20 Grad)
Hervorragende Schweißbarkeitund gute Formbarkeit
Entspricht Q235Bim chinesischen Standard
Zu den gängigen Anwendungen gehören:
Hochbau (Stützen, Dachstühle)
Niederdruck-Flüssigkeitsübertragung (Wasser, Gas, Öl)
Pfahlgründungen und Infrastrukturprojekte
Windkrafttürme und Maschinenbau
Geben Sie bei der Bestellung Folgendes an:EN 10219-1, Güteklasse S235JRH (oder EN 10217-1, Güteklasse P235TR1/TR2), DSAW (doppelseitig untergeschweißt), Größe (AD x WT), Länge, Endoberfläche (glatt/abgeschrägt), Beschichtungsanforderungen und Werksprüfzertifikat gemäß EN 10204 Typ 3.1B.