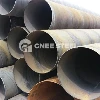


EN S275JR Doppelseitiges Unterpulverschweißen (DSAW) von Stahlrohren
✅ Grundlegende Übersicht
EN S275JR DSAW-Stahlrohr (doppeltes Unterpulverschweißen).ist ein Standardprodukt für strukturelle und technische Anwendungen mit großem-Durchmesser gemäß europäischen Spezifikationen. Die Bezeichnung „S275JR“ gibt eine Mindeststreckgrenze von an275 MPa (40 ksi)und garantierte Charpy-Schlagzähigkeit von27 J bei Raumtemperatur (+20 Grad). DSAW ist ein Schweißverfahren mit hoher -Integrität, bei dem sowohl Innen- als auch Außenschweißnähte angebracht werden, typischerweise in separaten Prozessen, wodurch ein Schweißnahtverfahren entstehteinzelnes hochwertiges Schweißklumpen .
Diese Kombination wird häufig für Pfahlfundamente, Brückenkonstruktionen, Gebäuderahmen und die Flüssigkeitsübertragung bei niedrigem{0}}Druck verwendet, wo mäßige Festigkeit und gute Schweißbarkeit erforderlich sind.
📋 Namenserklärung
| Teil | Bedeutung |
|---|---|
| DE | Europäische Norm (Standard) |
| S275 | Baustahlsorte mit einer Mindeststreckgrenze von 275 MPa |
| JR | Anforderungen an den Aufpralltest:27 J bei Raumtemperatur (+20 Grad) |
| DSAW | Doppelseitiges Unterpulverschweißen – es werden sowohl Innen- als auch Außenschweißnähte angebracht; Der Schweißlichtbogen ist beim Schweißen in körniges Flussmittel getaucht |
| Auch bekannt als | LSAW (Longitudinal Submerged Arc Welded) – wenn die Schweißnaht in Längsrichtung entlang des Rohrs verläuft |
🔧 Wichtige Spezifikationen
| Attribut | Beschreibung |
|---|---|
| Materialstandard | EN 10025-2– definiert die chemische Zusammensetzung und die mechanischen Eigenschaften der Stahlplatte |
| Produktstandard | EN 10219-1/-2– kaltgeformte, geschweißte Strukturhohlprofile |
| Stahlsorte | S275JR– Mindeststreckgrenze 275 MPa, 27J Schlagkraft bei +20 Grad |
| Herstellungsprozess | DSAW (doppelseitiges Unterpulverschweißen) / LSAW (Längsunterpulverschweißen) |
| Umformmethoden | JCOE (progressive J-C-O-Formung) oder UOE (U-ing, O-ing, Expanding) |
| Größenbereich | 219 mm bis 1829 mm(8" bis 72") Außendurchmesser – typisch für DSAW |
| Wandstärke | 5 mm bis 50 mm (bis zu 60 mm für Pfahlanwendungen) |
| Länge | 6 m bis 12,3 m Standard; bis zu 18,3 m verfügbar |
🔬 Chemische Zusammensetzung (EN 10025-2 / EN 10219)
| Element | Maximal % | Notizen |
|---|---|---|
| Kohlenstoff (C) | 0.20-0.22% | Niedriger Kohlenstoffgehalt für gute Schweißbarkeit |
| Mangan (Mn) | 1.50% | Gibt Kraft |
| Silizium (Si) | 0.35-0.50% | Desoxidationsmittel |
| Phosphor (P) | 0.035% | Auf Schweißbarkeit geprüft |
| Schwefel (S) | 0.035% | Kontrolliert auf Zähigkeit |
| Stickstoff (N) | 0.012% | Kontrolliert; vollständig beruhigter Stahl erforderlich |
*Hinweis: Es ist vollständig beruhigter Stahl (FF) erforderlich, der stickstoff-bindende Elemente enthält (z. B. mindestens . 0.020 % Gesamt-Al).*
📊 Mechanische Eigenschaften (EN 10219)
| Eigentum | S275JR-Anforderung | Zustand |
|---|---|---|
| Streckgrenze (min.) | 275 MPa | Dicke kleiner oder gleich 16 mm |
| 265 MPa | 16 mm < t Kleiner oder gleich 40 mm | |
| Zugfestigkeit (min.) | 360-510 MPa | Dicke größer oder gleich 3 mm |
| 410-560 MPa | Dicke > 16 mm | |
| Dehnung (min.) | 20-24% | Variiert je nach Wandstärke |
| Charpy Impact (JR) | 27 J bei +20 Grad | Garantiert bei Zimmertemperatur |
📏 Maßangaben
| Parameter | Bereich / Toleranz |
|---|---|
| Außendurchmesser | 219 mm bis 1829 mm(8" bis 72") – typischer DSAW-Bereich |
| Wandstärke | 5 mm bis 50 mm (bis 60 mm beim Stapeln) |
| Durchmessertoleranz | ±0,75 % des angegebenen Außendurchmessers (typisch) |
| Wandstärkentoleranz | +15 % / -12,5 % des Nennwertes (typisch) |
| Länge | 6 m bis 12,3 m Standard; bis zu 18,3 m verfügbar |
Verfügbare Wandstärken nach Durchmesser:
| Außendurchmesser (Zoll) | Außendurchmesser (mm) | Wandstärkenbereich (mm) |
|---|---|---|
| 16" | 406 | 6.0 - 14.0 |
| 20" | 508 | 6.0 - 16.0 |
| 24" | 610 | 6.0 - 18.0 |
| 30" | 762 | 7.0 - 21.0 |
| 36" | 914 | 8.0 - 24.0 |
| 40" | 1016 | 8.0 - 26.0 |
| 48" | 1219 | 9.0 - 28.0 |
| 56" | 1422 | 10.0 - 29.0 |
| 60" | 1524 | 10.0 - 29.0 |
| 64" | 1626 | 10.0 - 30.0 |
| 72" | 1829 | 10.0 - 30.0 |
Quelle:
🔧 DSAW-Herstellungsprozess
Das doppelseitige Unterpulverschweißen ist ein hocheffizientes-Verfahren, das hauptsächlich für Stahlrohre mit großem-Durchmesser verwendet wird:
Prozessbeschreibung
Der Schweißlichtbogen ist in körniges Flussmittel getauchtWährend des Schweißens schützt es die Schweißnaht vor atmosphärischer Kontamination
Es sind sowohl Innen- als auch Außenschweißnähte erforderlich, normalerweise in separaten Prozessen durchgeführt
Die einzelnen Schweißnähte verbrauchen einen Teil der anderen, was zu einem führteinzelnes hochwertiges Schweißklumpen
Umformmethoden
| Verfahren | Beschreibung | Typische Durchmesser |
|---|---|---|
| JCOE | Progressive J-C-O-Umformschritte (J--Form → C--Form → O--Form), erweitert nach dem Schweißen | 406-1626 mm (16"-64") |
| UOE | Platte in U--Form gepresst, dann O--Form, nach dem Schweißen aufgeweitet | 508-1118 mm (20"-44") |
Prozessschritte
Plattenauswahl– Hochwertige-Stahlplatten, ausgewählt gemäß den Anforderungen der EN 10219
Kantenvorbereitung– Die Kanten der Stahlplatten sind abgeschrägt, um eine V-förmige Nut zu erzeugen
Bildung– Stahlplatten werden mithilfe von Press- oder Walzbiegemaschinen (JCOE oder UOE) in zylindrische Formen geformt.
Heftschweißen– Geformte Platten werden heft-verschweißt, um die Form beizubehalten
Doppeltes Unterpulverschweißen– Rohrnaht an Innen- und Außenflächen verschweißt
Kalte Expansion– Das Rohr kann bis zu 1,5 % aufgeweitet werden, um das endgültige Außendurchmessermaß zu erreichen. Dieser Prozess kann die Streckgrenze erhöhen
Ultraschallprüfung– Nahtprüfung durch kontinuierliche automatische Ultraschall-Fehlererkennung
Hydrostatischer Drucktest– Jedes Rohr wird einer hydrostatischen Druckprüfung unterzogen
Abschluss– Endbearbeitung, Anfasen, Beschichten und Markieren nach Vorgabe
🧪 Prüf- und Inspektionsanforderungen
| Testtyp | Erfordernis | Notizen |
|---|---|---|
| Chemische Analyse | Pro Wärmelos | Überprüft Kompositionsgrenzen |
| Zugversuch | Pro Los | Überprüft Streckgrenze und Zugfestigkeit |
| Abflachungstest | Erforderlich | Überprüft Duktilität und Schweißnahtintegrität |
| Biegetest | Erforderlich | Überprüft die Integrität der Schweißnaht |
| Charpy-Schlagtest | Obligatorisch für JR | 27 J bei +20 Grad |
| Hydrostatischer Test | Jedes Rohr | Überprüfung der Druckintegrität |
| Ultraschallprüfung | 100 % der Schweißnaht | Kontinuierliche automatische Fehlererkennung |
| Röntgeninspektion | Wenn angegeben | Für kritische Anwendungen |
| Maßprüfung | 100% | Gemäß EN 10219 Toleranzen |
| Mühlentestzertifikat | EN 10204 Typ 3.1B | Mit vollständigen Testergebnissen versehen |
🏭 Häufige Anwendungen
| Anwendung | Beschreibung |
|---|---|
| Pfahlgründungen | Lasttragende Pfähle für Gebäude und Bauwerke |
| Bauingenieurwesen | Gebäuderahmen, Säulen, Fachwerke für Industrieanlagen, Stadien |
| Brückenbau | Bauteile, Stützen, Fußgängerbrücken |
| Infrastrukturprojekte | Tunnelstützen, Stützmauern, Autobahnbauwerke |
| Flüssigkeitsübertragung bei niedrigem-Druck | Wasser-, Gas- und Ölpipelines (nicht-kritisch) |
| Offshore-Projekte | Meeresbauwerke, Hafenanlagen |
| Mechanische Anwendungen | Maschinen- und Geräterahmen |
📊 Suffixe der Klasse S275: Schlageigenschaften
| Bezeichnung | Schlagtesttemperatur | Minimale Aufprallenergie | Typische Anwendung |
|---|---|---|---|
| S275JR | +20 Grad(Raumtemperatur) | 27 J | Anwendungen in Innenräumen oder in warmen Klimazonen, allgemeine strukturelle Verwendung |
| S275J0 | 0 Grad | 27 J | Außenstrukturen für gemäßigtes Klima |
| S275J2 | -20 Grad | 27 J | Kaltes Klima, anspruchsvolle Anwendungen |
*Hinweis: Für DSAW-Rohre gemäß EN 10219 lautet die korrekte Bezeichnung für HohlprofileS275J0H(0 Grad) oderS275J2H(-20 Grad). Das Suffix „H“ steht für Hohlprofil.*
🏗️ Europäischer Normungsrahmen (EN vs. ASTM)
Zwischen europäischen (EN) und amerikanischen (ASTM) Normen besteht ein wesentlicher konzeptioneller Unterschied:
| Aspekt | Europäisches System (EN) | Amerikanisches System (ASTM) |
|---|---|---|
| Philosophie | Modular– Materialnormen sind von Produktnormen getrennt | Integriert– Die meisten ASTM-Rohrnormen kombinieren Material- und Produktanforderungen |
| Materialstandard | EN 10025 (definiert die Eigenschaften von Stahlblechen) | Innerhalb der Produktnorm (z. B. A53) |
| Produktstandard | EN 10219 (Rohrgeometrie, Toleranzen, Schweißqualität) | Innerhalb des gleichen Standards |
| Bezeichnung | Basierend auf Streckgrenze und Zähigkeit (z. B. S275JR) | Basierend auf dem Klassenbuchstaben oder der Zugfestigkeit |
Daher erfordert eine vollständige Spezifikation für EN S275JR DSAW-Rohre:
Materialstandard: EN 10025-2 – S275JR (für die Stahlplatte)
Produktstandard: EN 10219-1/-2 (für das fertige Hohlprofil)
🛡️ Beschichtungsoptionen
S275JR DSAW-Rohre können mit verschiedenen Beschichtungen zum Korrosionsschutz geliefert werden:
| Beschichtungstyp | Am besten für | Hauptmerkmale |
|---|---|---|
| 3LPE (3-Schicht-Polyethylen) | Vergrabene Pipelines | Am häufigsten; hervorragender Korrosionsschutz, hohe Schlagfestigkeit |
| FBE (Fusion Bonded Epoxy) | Öl- und Gaspipelines | Starke Haftung, chemische Beständigkeit |
| Kohlenteer-Epoxidharz | Meeresumgebungen | Robuster-Schutz |
| Lack/Rostschutzöl | Vorübergehender Schutz | Kurzfristiger Korrosionsschutz beim Transport |
| Bitumenbeschichtung | Begrabener Dienst | Kostengünstiger -Schutz |
| Schwarze Ölbeschichtung | Standard-Mühlenfinish | Vorübergehender Schutz |
📝 Endabschlüsse
Zu den verfügbaren Endbehandlungen gehören:
Glatte Enden (PE)– Standard für die meisten Anwendungen
Abgeschrägte Enden (BE)– zum Feldschweißen (30 Grad Fasenwinkel)
Enden mit Gewinde– für mechanische Verbindungen
🌍 Internationale Äquivalente
| Standard | Gleichwertige Note | Notizen |
|---|---|---|
| ASTM | A36 (ähnlich) | 250 MPa Ausbeute vs. . 275 MPa |
| LÄRM | St44-2 / St44-3 | Historische deutsche Äquivalente |
| BS | Klasse 43 | Historischer britischer Standard |
| GB/T | Q275 | Chinesisches Äquivalent |
| JIS | SS400 | Japanischer Standard |
✅ Hauptvorteile
| Vorteil | Beschreibung |
|---|---|
| Gute Stärke | 275 MPa Ausbeute – ca. 17 % höher als bei S235 |
| Hervorragende Schweißbarkeit | Der niedrige Kohlenstoffgehalt gewährleistet eine gute Schweißbarkeit vor Ort |
| Garantierte Robustheit | 27 J bei +20 Grad sorgen für zuverlässige Leistung bei Raumtemperatur |
| Fähigkeit mit großem Durchmesser | DSAW produziert Rohre mit einem Außendurchmesser von 8" bis 72" – ideal für Anwendungen mit großem -Durchmesser |
| Hohe Schweißintegrität | Durch doppelseitiges Schweißen entsteht ein einzelnes hochwertiges Schweißobjekt mit 100-prozentiger UT-Prüfung |
| Lange Lebensdauer | Bei ordnungsgemäßem Korrosionsschutz kann die Lebensdauer 80 bis 100 Jahre betragen |
| Kosten-Effektiv | Wirtschaftliche Wahl für Strukturanwendungen mittlerer{0}}Festigkeit |
| CE/UKCA-Kennzeichnung | Verfügbar für Bauprodukte gemäß EU-/UK-Vorschriften |
📝 Wichtige Überlegungen
1. Produktstandardauswahl
EN 10219– Strukturelle Hohlprofile (am häufigsten für DSAW)
EN 10217– Druckzwecke (wenn hydrostatische Tests und Druckwerte erforderlich sind)
2. Temperatur der Schlagprüfung
S275JR– 27 J bei +20 Grad (Raumtemperatur) – geeignet für Anwendungen in Innenräumen oder warmen Klimazonen
Geben Sie die Anforderungen für einen Aufprall von 0 Grad anS275J0H
Für Aufprallanforderungen von -20 Grad bitte angebenS275J2H
3. Größenbeschränkungen
Die DSAW-Herstellung für S275JR ist in der Regel bei erhältlich8" bis 72" Außendurchmesser
Kleinere Durchmesser (unter 8 Zoll) werden typischerweise im ERW- oder nahtlosen Verfahren hergestellt
4. Kalt-Geformt vs. Heiß-Fertig
EN 10219 deckt speziell abkalt-geformtHohlprofile (hergestellt durch Kaltumformung ohne anschließende Wärmebehandlung)
Warm-fertige strukturelle Hohlprofile werden abgedecktEN 10210
5. Schweißqualität
DSAW produziert aeinzelnes hochwertiges Schweißklumpenaus der Kombination von Innen- und Außenschweißnähten
Eine 100-prozentige Ultraschallprüfung der Schweißnaht ist Standard
6. Inspektion durch Dritte-
Zu den verfügbaren Inspektionsdiensten gehören SGS, BV, Lloyds und TÜV
7. Mühlentestzertifikat
Normalerweise bereitgestellt alsEN 10204 Typ 3.1Bmit vollständigen Testergebnissen
Inspektion durch Dritte-auf Anfrage möglich
📝 Zusammenfassung
EN S275JR Doppeltes -seitiges unterpulvergeschweißtes (DSAW) Stahlrohrist ein Standardprodukt für strukturelle und technische Anwendungen mit großem-Durchmesser nach europäischen Standards. Mit einer Mindeststreckgrenze von275 MPa (40 ksi)– ca. 17 % höher als S235 – und garantierte Charpy-Schlagzähigkeit von27 J bei Raumtemperatur (+20 Grad)Dieses Material bietet ein hervorragendes Gleichgewicht zwischen Festigkeit, Schweißbarkeit und Kosteneffizienz für ein breites Anwendungsspektrum.
Hauptmerkmale:
Materialstandard: EN 10025-2 S275JR
Produktstandard: EN 10219-1/-2 (Hohlprofile für den Stahlbau)
DSAW-Herstellungproduziert Rohre aus8" bis 72" Außendurchmessermit Wandstärken bis50 mm
Doppelseitiges Schweißenerzeugt ein einzelnes hochwertiges Schweißklumpen
JCOE- oder UOE-BildungMethoden sorgen für präzise Maßhaltigkeit
100 % Ultraschallprüfungder Schweißnaht sorgt für Qualität
„JR“-Suffixgarantiert Schlagzähigkeit bei Raumtemperatur (27 J bei +20 Grad)
Lange Lebensdauer– bis zu 80–100 Jahre bei ordnungsgemäßem Korrosionsschutz
Zu den gängigen Anwendungen gehören:
Pfahlgründungen und Brückenbau
Hochbau (Gebäuderahmen, Stützen, Fachwerke)
Niederdruck-Flüssigkeitsübertragung (Wasser, Gas, Öl)
Infrastrukturprojekte und Offshore-Strukturen
Geben Sie bei der Bestellung Folgendes an:EN 10219-1, Güteklasse S275JRH (oder S275J0H/S275J2H, wenn eine geringere Temperatureinwirkung erforderlich ist), DSAW (doppelseitig untergeschweißt), Größe (AD x WT), Länge, Endoberfläche (glatt/abgeschrägt), Beschichtungsanforderungen und Mühlentestzertifikat gemäß EN 10204 Typ 3.1 . Für neue Projekte:EN 10025 S275JRmitEN 10219ist die empfohlene Material- und Produktstandardkombination.