


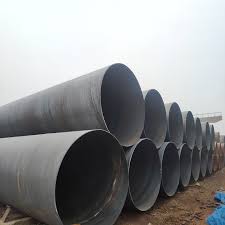

ASTM A252 Grade 2 Spiral Submerged Arc Welded (SSAW)-Rohre sind die gebräuchlichste und am weitesten verbreitete Spezifikation für Stahlrohrpfähle in der Branche[Zitat:1, Zitat:2, Zitat:5]. Diese Sorte ist das Standard-Arbeitspferd für Fundamentpfahlanwendungen und bietet ein hervorragendes Gleichgewicht zwischen Festigkeit, Schweißbarkeit und Kosten-Effizienz für mittlere bis hohe {{5}Lasten-tragende Strukturen [Zitat:1, Zitat:5].
Die Bezeichnung „ASTM A252 Grade 2 Spiral Submerged Arc Pipe“ kombiniert die mittlere Festigkeitsklasse des Pfahlstandards ASTM A252 mit dem Spiralschweißverfahren für zuverlässige Gründungspfähle mit großem Durchmesser [Zitat:1, Zitat:9].
📋 Wichtige Spezifikationen für ASTM A252 Grade 2 SSAW-Rohre
Die folgende Tabelle fasst die primären Spezifikationen für dieses Produkt zusammen, basierend auf umfassenden Branchendaten [Zitat:1, Zitat:2, Zitat:3, Zitat:4, Zitat:5, Zitat:6, Zitat:9, Zitat:10].
| Attribut | Beschreibung |
|---|---|
| Standard | ASTM A252 / A252M: „Standardspezifikation für geschweißte und nahtlose Stahlrohrpfähle“ [Zitat:1, Zitat:4, Zitat:6]. |
| Stahlsorte | Klasse 2: Der mittlere Festigkeitsgrad undam häufigsten angegebenfür allgemeine Pfahlanwendungen und bietet ein hervorragendes Gleichgewicht zwischen Leistung und Wirtschaftlichkeit [Zitat:1, Zitat:2, Zitat:5]. |
| Herstellungsprozess | Spiral-Unterpulverschweißen (SSAW/HSAW): Hergestellt aus warm-gewalztem Stahlband, wobei die Schweißnaht durchgehend spiralförmig über die gesamte Rohrlänge verläuft. Geschweißt durch doppelseitiges automatisches Unterpulverschweißen [Zitat:1, Zitat:5, Zitat:7]. |
| Chemische Zusammensetzung (max. %) [Zitat:1, Zitat:6] | Kohlenstoff (C):0,22–0,28 % (typisch) Mangan (Mn):1,00–1,40 % (typisch) Phosphor (P):≤ 0,040 % Schwefel (S):≤ 0,040 % Silizium (Si):0,15–0,40 % (typisch) Hinweis: ASTM A252 schreibt keine zwingende chemische Zusammensetzung vor, sondern nur mechanische Eigenschaften [Zitat:1, Zitat:6]. |
| Mechanische Eigenschaften (min.) [Zitat:1, Zitat:3, Zitat:4, Zitat:5, Zitat:6, Zitat:8, Zitat:9, Zitat:10] | Streckgrenze: 240–290 MPa (35.000–42.000 psi) Zugfestigkeit: 414–415 MPa (60.000–60.200 psi) Verlängerung: Mindestens 25 %(in 2-Zoll-Messlänge) |
| Typischer Größenbereich [Zitat:1, Zitat:2, Zitat:3, Zitat:5, Zitat:7, Zitat:8, Zitat:9] | Außendurchmesser:168,3 mm bis 4064 mm (ungefähr . 6" bis 160") [Zitat:3, Zitat:5] Wandstärke:3,2 mm bis 50,8 mm (üblicher Bereich 5–30 mm) [Zitat:1, Zitat:5] Länge:3 m bis 32 m Standard; bis zu 70 m für spezifische Anwendungen verfügbar [citation:5, citation:8] |
| Wichtige Testanforderungen [Zitat:1, Zitat:2, Zitat:5, Zitat:9] | Schweißnahtprüfung:100 % Ultraschall- (UT) oder Röntgenprüfung (RT) der Schweißnaht - Standardpraxis [Zitat:1, Zitat:5]. Biegetest:Obligatorischer 180°-Biegeversuch an der Schweißprobe zur Überprüfung der Duktilität. Zugversuch:Überprüfen Sie die Streckgrenze und Zugfestigkeit pro Los [Zitat:1, Zitat:9]. Abflachungstest:Überprüfen Sie die Duktilität [Zitat:1, Zitat:2]. Maßprüfung:Gemäß ASTM A252 Toleranzen [Zitat:1, Zitat:9]. Hydrostatischer Test:Optional gemäß ASTM A252; muss bei Bedarf angegeben werden [citation:1, citation:5]. |
| Häufige Anwendungen [Zitat:1, Zitat:2, Zitat:5, Zitat:10] | Mittelhohe Gebäudefundamente[Zitat:1, Zitat:5];Brückenpfeiler und Widerlagerstützen[Zitat:1, Zitat:5, Zitat:10];Fundamente von Industrieanlagen[Zitat:1, Zitat:5];Meeresstrukturen(Docks, Kais) [Zitat:2, Zitat:5, Zitat:10];Stützmauern[Zitat:1, Zitat:2];Hoch-Hochhaus mit tiefen Fundamenten(Einzelpfahlkapazität ≥8000 kN);temporäre Arbeiten(Baugrubensicherung, Bauplattformen) ;Hafen- und Meeresumgebungen[Zitat:2, Zitat:10]. |
| Zertifizierung | Mühlentestzertifikat normalerweise zuEN 10204 Typ 3.1Bmit vollständigen Testergebnissen, chemischer Analyse, mechanischen Eigenschaften und ZfP-Aufzeichnungen [Zitat:1, Zitat:5, Zitat:7]. |
📊 ASTM A252 Sortenvergleich
Klasse 2 ist die häufigste Festigkeitsklasse in der ASTM A252-Spezifikation. Die folgende Tabelle zeigt seine Position relativ zu den Klassen 1 und 3 [citation:1, citation:2, citation:3, citation:4, citation:6, citation:8, citation:9, citation:10]:
| Grad | Streckgrenze (min.) | Zugfestigkeit (min.) | Dehnung (min.) | Relative Stärke vs. Note 1 | Typische Anwendung |
|---|---|---|---|---|---|
| Klasse 1 | 205–206 MPa (30.000 psi) | 345–345 MPa (50.000 psi) | 30% | Grundlinie | Anwendungen mit geringer-Last, gute Bodenverhältnisse, Wohngebäude, temporäre Bauten [Zitat:2, Zitat:4] |
| Klasse 2 | 240–290 MPa (35.000–42.000 psi) | 414–415 MPa (60.000–60.200 psi) | 25% | +17-41 % Ertrag | Am häufigsten vorkommende Qualität – mittelgroße-Gebäude, Brücken, Industrieanlagen, allgemeine Pfähle[Zitat:1, Zitat:2, Zitat:5] |
| Klasse 3 | 310–345 MPa (45.000–50.000 psi) | 455-455 MPa (66.000 psi) | 20% | +51-68 % Ertrag | Schwerlastanwendungen, große Brücken, Offshore-Plattformen, seismische Zonen [Zitat:2, Zitat:4] |
Prozentuale Erhöhung:Note 2 bietet ungefähr17 % höhere Streckgrenze als Klasse 1und dient als Standardwahl für die meisten kommerziellen und industriellen Pfahlprojekte [Zitat:1, Zitat:4].
📏 Maßangaben
ASTM A252 spezifiziert die folgenden typischen Toleranzen für SSAW-Rohre [Zitat:1, Zitat:5, Zitat:9]:
| Parameter | Toleranz |
|---|---|
| Außendurchmesser (Außendurchmesser ≤ 508 mm) | ±1 % oder ±1,0 mm (je nachdem, welcher Wert größer ist) |
| Außendurchmesser (Außendurchmesser > 508 mm) | ±1 % oder ±4,0 mm (je nachdem, welcher Wert größer ist) |
| Wandstärke | +15.0 %, -12,5 % des Nennwerts |
| Gewicht pro Fuß | +15.0%, -5.0% |
| Länge (Festlängen) | Typischerweise +25mm / -0mm |
| Ende fertig | Glatte Enden (PE) Standard; abgeschrägte Enden zum Feldschweißen (30°-Fase mit Wurzelfläche) verfügbar [Zitat:5, Zitat:8] |
Standarddurchmesserbereich für SSAW:168,3 mm bis 4064 mm (6" bis 160") [Zitat:3, Zitat:5, Zitat:8]
🔍 Wichtige Punkte, die es zu verstehen gilt
Was „ASTM A252 Grade 2“ bedeutet: Dies ist die Standardgüte für Stahlrohrpfähle gemäß der ASTM A252-Spezifikation. Mit einer Mindeststreckgrenze von35.000–42.000 psi (240–290 MPa)Es ist die am häufigsten spezifizierte Sorte für allgemeine Pfahlanwendungen und bietet ein hervorragendes Gleichgewicht zwischen Leistung und Wirtschaftlichkeit [Zitat:1, Zitat:2, Zitat:5].
Warum Note 2 die häufigste Note ist: Klasse 2 bietet das beste Verhältnis von Festigkeit-zu-Kosten für ein breites Anwendungsspektrum [Zitat:1, Zitat:2]. Es bietet ausreichende Festigkeit für die meisten Bodenbedingungen und strukturellen Belastungen und ist gleichzeitig wirtschaftlicher als Klasse 3 [Zitat:1, Zitat:5]. Es ist ungefähr15–25 % höhere Kosten als Klasse 1, aber 15–20 % niedrigere Kosten als Klasse 3 .
Klasse 2 vs. Klasse 1 und 3:
Klasse 1: Für Anwendungen mit geringer-Last, temporären Bauten und guten Bodenverhältnissen
Klasse 2: Häufigste Sorte– geeignet für mittelgroße-Gebäude, Brückenfundamente, Industrieanlagen, Meeresbauwerke [citation:1, citation:2, citation:5]
Klasse 3: Für Schwerlastanwendungen, große Brücken, Offshore-Plattformen, seismische Zonen, harte Fahrbedingungen [Zitat:2, Zitat:4]
SSAW-Vorteile für Klasse 2: Das Spiralschweißverfahren bietet spezifische Vorteile für kostengünstige Pfähle mit großem-Durchmesser- [citation:1, citation:2, citation:5]:
Fähigkeit mit großem Durchmesser: Kann Rohre mit einem Durchmesser von 6" bis 160" wirtschaftlich herstellen – ideal für Pfahlanwendungen mit großem-Durchmesser
Kosteneffizienz: Wirtschaftlicher als LSAW oder nahtlos für sehr große Durchmesser
Lange Längen: Bis zu 50–70 m Länge reduzieren die Anforderungen an das Spleißen vor Ort erheblich [Zitat:5, Zitat:8]
Stressverteilung: Die spiralförmige Schweißnaht verteilt die Spannung beim Rammen gleichmäßiger und sorgt so für mehr Sicherheit15–20 % höhere axiale Druckfestigkeit als gerade nahtgeschweißte Rohre
Materialeffizienz: Kann schmalere Stahlbänder verwenden, um Rohre mit großem -Durchmesser aus derselben Spulenbreite herzustellen
🔧 Herstellungsprozess für ASTM A252 Grade 2 SSAW-Rohre
Der Herstellungsprozess folgt standardmäßigen SSAW-Produktionsmethoden mit Qualitätskontrollen, die für strukturelle Pfahlanwendungen geeignet sind [Zitat:1, Zitat:5, Zitat:9]:
| Schritt | Beschreibung |
|---|---|
| 1. Rohstoffvorbereitung | Warmgewalzte Stahlcoils, die den chemischen Anforderungen der ASTM A252 Klasse 2 entsprechen, werden nivelliert, besäumt und kantengefräst, um die Oberflächenqualität sicherzustellen [Zitat:1, Zitat:5]. |
| 2. Spiralformung | Das Stahlband wird bei Raumtemperatur kontinuierlich in eine zylindrische Form mit einem bestimmten Spiralwinkel (typischerweise 50-70°) geformt, wobei die Drei- oder Fünfwalzen-Umformtechnologie verwendet wird [Zitat:1, Zitat:5]. |
| 3. Unterpulverschweißen | Durch das doppelseitige automatische Unterpulverschweißen (innen und außen) entsteht die Spiralnaht mit voller Durchdringung. Schweißeindringtiefe ≥1,5 mm. |
| 4. Zerstörungsfreie Prüfung | 100 % automatische Fehlererkennung mit Ultraschall (UT).der Schweißnaht; Die Nachweisempfindlichkeit muss den Standardanforderungen entsprechen [Zitat:1, Zitat:5]. |
| 5. Hydrostatische Prüfung | Jede Pfeife einzeln geprüft2× Arbeitsdruck für ≥15 Sekundenfalls vom Käufer angegeben (optional gemäß ASTM A252). |
| 6. Mechanische Prüfung | Zugversuche, Abflachungsversuche und Biegeversuche zur Überprüfung der Eigenschaften [Zitat:1, Zitat:2]. |
| 7. Fertigstellen beenden | Enden vorbereitet (glatt oder abgeschrägt) zum Schweißen vor Ort; abgeschrägte Enden standardmäßig mit 30°-Abschrägung und Wurzelfläche [Zitat:5, Zitat:8]. |
| 8. Beschichtung | Optionale Außenbeschichtungen (Epoxidharz, Glasflockenbeschichtung, FBE, 3LPE, Kohlenteer-Epoxidharz, Bitumen) zum Korrosionsschutz verfügbar [Zitat:1, Zitat:5, Zitat:7]. |
🏭 Bewerbungen
ASTM A252 Grade 2 SSAW-Rohre sind die Standardwahl für eine Vielzahl von Fundament- und Strukturanwendungen [Zitat:1, Zitat:2, Zitat:5, Zitat:10]:
| Anwendung | Beschreibung | Warum die 2. Klasse gewählt wird |
|---|---|---|
| Mittelgroße-Hochhausfundamente | Kernrohrpfahlgründungen für Gebäude mit bis zu 30–50 Stockwerken [Zitat:1, Zitat:5] | Ausgewogene Festigkeit für typische Bodenverhältnisse und Gebäudelasten |
| Brückenfundamente | Pfeiler- und Widerlagerstützen für Fluss-/Seebrücken (Pfahldurchmesser ≥ 609 mm) [Zitat:1, Zitat:5, Zitat:10] | Gute dynamische Belastbarkeit |
| Fundamente für Industrieanlagen | Fundamentpfähle für schweres Gerät [Zitat:1, Zitat:5] | Bessere Kosten-effektivität als Klasse 3 [citation:1, citation:5] |
| Meeresstrukturen | Häfen, Kaianlagen und Docks, die korrosionsbeständige-Beschichtungen erfordern [Zitat:2, Zitat:5, Zitat:10] | Epoxidharzbeschichtung (Trockenfilm ≥ 300 μm) für Salzkorrosionsbeständigkeit |
| Stützmauern | Seitlicher Bodendruckwiderstand [Zitat:1, Zitat:2] | Ausreichende Festigkeit für typische Bodendrücke |
| Temporäre Arbeiten | Fundamentgrubenunterstützung für U-Bahnen/Gebäude (Wandstärke 6-10 mm) | Kosten 15 % niedriger als Klasse 3 |
| Fundamente von Sendemasten | Bodenkorrosionszonen, die einen verstärkten Schutz erfordern | 3PE-Beschichtung für chemische Korrosionsbeständigkeit |
📝 Wichtige Überlegungen
ZfP-Anforderungen: Im Gegensatz zu Druckrohrnormen ist dies bei ASTM A252 der FallnichtSofern nicht anders angegeben, ist eine 100-prozentige zerstörungsfreie Prüfung der Schweißnähte vorgeschrieben. Die meisten Hersteller bieten jedoch an100 % Ultraschallprüfungals Standardpraxis [Zitat:1, Zitat:5].
Wann sollte man sich für die 2. Klasse entscheiden?[Zitat:1, Zitat:2, Zitat:5]:
Die meisten allgemeinen Fundamentanwendungen für mittelgroße-Gebäude
Brückenpfeiler und Widerlagerstützen
Fundamente von Industrieanlagen
Meereskonstruktionen mit entsprechender Beschichtung
Projekte, die ein optimales Gleichgewicht zwischen Leistung, Kosten und Verfügbarkeit erfordern
Anwendungen, bei denen die Festigkeit der Klasse 1 unzureichend ist, die Festigkeit der Klasse 3 jedoch über-spezifiziert wäre
Wann sollte man sich für die 3. Klasse entscheiden?[Zitat:1, Zitat:2, Zitat:4]:
Schwerlastanwendungen (große Brücken, Offshore-Plattformen)
Seismische Zonen, die eine erhöhte Zähigkeit erfordern
Sehr schwierige Fahrbedingungen (Felsbrocken, dichter Sand, Geschiebemergel)
Tiefsee-Meeresstrukturen
Ergänzende Anforderungen: Für kritische Anwendungen geben Sie optionale Anforderungen an:
S1: Charpy V-Kerbschlagprüfung (für Anwendungen bei niedrigen-Temperaturen)
S2: Fall-Gewichtstest (Überprüfung der Bruchzähigkeit)
S3: Mikrostrukturprüfung (Schweißnaht- und HAZ-Qualitätsprüfung)
S4: Ultraschall-Laminiertest (Erkennung von Plattenfehlern)
S5: Zusätzlicher Duktilitätsnachweis
Korrosionsschutz: Geben Sie für dauerhafte Strukturen geeignete Beschichtungen an [Zitat:1, Zitat:5, Zitat:7, Zitat:10]:
FBE/3LPE: Für vergrabene Pfähle und raue Umgebungen [Zitat:5, Zitat:7]
Beschichtung aus Epoxidharz/Glasflocken: Für Marineanwendungen (Trockenfilm ≥ 300μm)
Kohlenteer-Epoxidharz: Für den Hochleistungsschutz [citation:1, citation:7]
Feuerverzinkung: Für eine Lebensdauer von 20+ Jahren in Offshore-Umgebungen
Bitumenbeschichtung: Für den Begräbnisdienst [Zitat:1, Zitat:7]
Überlegungen zur Installation :
Fahrmethode: Schlaghammer, Vibrationsschrauber oder Vortrieb je nach Bodenbeschaffenheit
Antriebsschuh: Empfohlen für harte Schichten, um Endverformungen während der Fahrt zu verhindern
Feldschweißen: Für Stoßverbindungen sind vollständig durchdringende Stumpfschweißnähte erforderlich
Vollständige Spezifikation: Geben Sie bei der Bestellung [citation:1, citation:5, citation:8] an:
ASTM A252 Klasse 2, SSAW (spiralgeschweißt), Größe (AD x WT), Länge, Endbearbeitung
Anforderungen an die Beschichtung: [z. B. blank, FBE, 3LPE, Epoxidharz, verzinkt]
Eventuell ergänzende Anforderungen (hydrostatische Prüfung, zusätzliche NDT, Schlagprüfung)
📝 Zusammenfassung
ASTM A252 Grade 2 Spiral-unterpulvergeschweißte Rohresind dieStandard, gebräuchlichste und weithin verfügbare Wahlfür Fundamentpfahlanwendungen gemäß der ASTM A252-Spezifikation [Zitat:1, Zitat:2, Zitat:5, Zitat:10]. Mit einer Mindeststreckgrenze von35.000–42.000 psi (240–290 MPa)Klasse 2 ist das „Arbeitspferd“-Material, das ein hervorragendes Gleichgewicht zwischen Festigkeit, Schweißbarkeit und Kosten für eine Vielzahl von Anwendungen bietet, darunter mittelgroße Gebäudefundamente, Brückenstützen, Industrieanlagenfundamente, Meeresstrukturen und temporäre Bauten [Zitat:1, Zitat:5, Zitat:10].
Erhältlich in Durchmessern von168 mm bis über 4000 mmmit Wandstärken bis50mmund Längen bis70mDiese Rohre werden im kostengünstigen -effektiven SSAW-Herstellungsverfahren mit doppelseitigem Unterpulverschweißen hergestellt, was eine zuverlässige Schweißqualität und eine gleichmäßige Festigkeitsverteilung gewährleistet [citation:1, citation:5, citation:8]. Die Spiralschweißnaht sorgt dafür15–20 % höhere axiale Druckfestigkeit als gerade nahtgeschweißte Rohrebeim Rammen.
Note 2 ist dieStandardwahl für die meisten kommerziellen und industriellen Pfahlprojekte, Angebot ca17 % höhere Streckgrenze als Klasse 1bei a15-25 % Kostenaufschlag. Für Projekte mit hoher -Belastung, die maximale Festigkeit erfordern,Klasse 3sollte angegeben werden [citation:1, citation:2, citation:4].
Stellen Sie bei der Bestellung sicher, dass Sie den vollständigen Standard mit Güteklasse, Herstellungsverfahren (SSAW), erforderlichen Abmessungen, Endbearbeitung und etwaigen Beschichtungsanforderungen basierend auf Ihrer spezifischen Anwendung und Umgebungsbedingungen klar angeben [Zitat:1, Zitat:5, Zitat:8].


